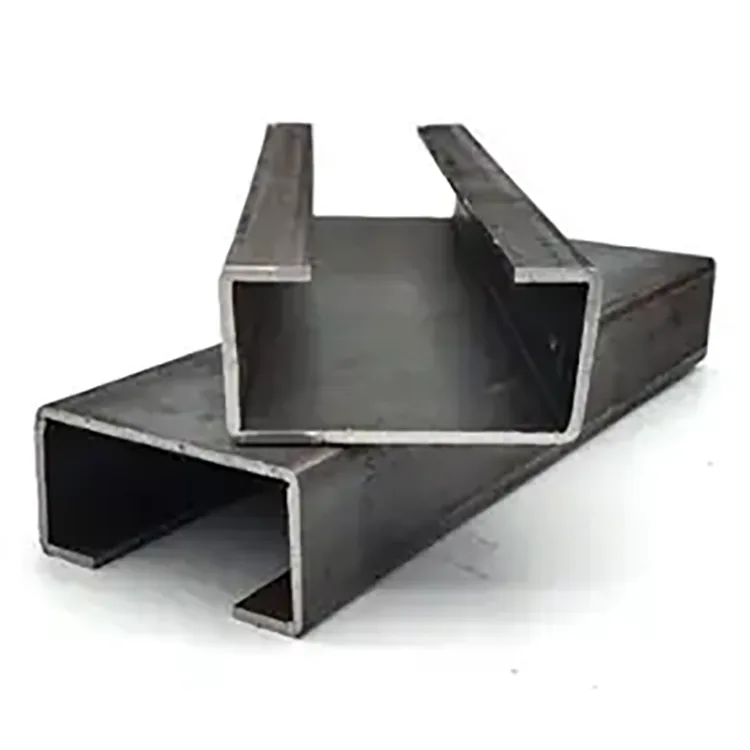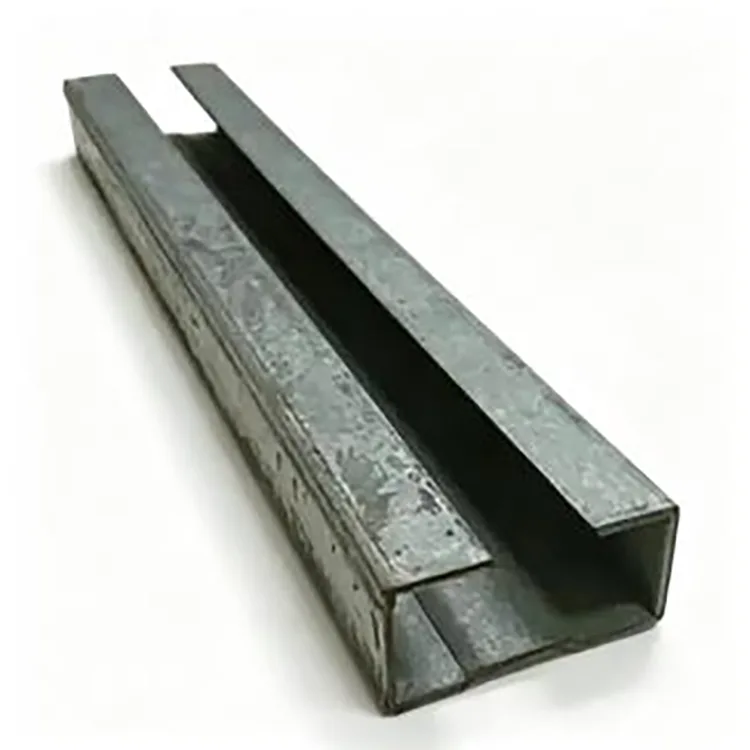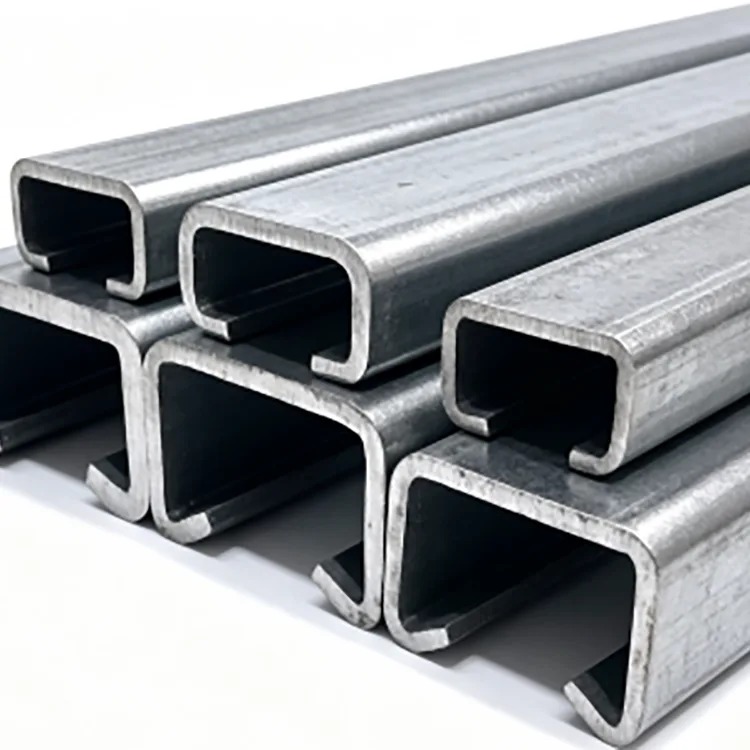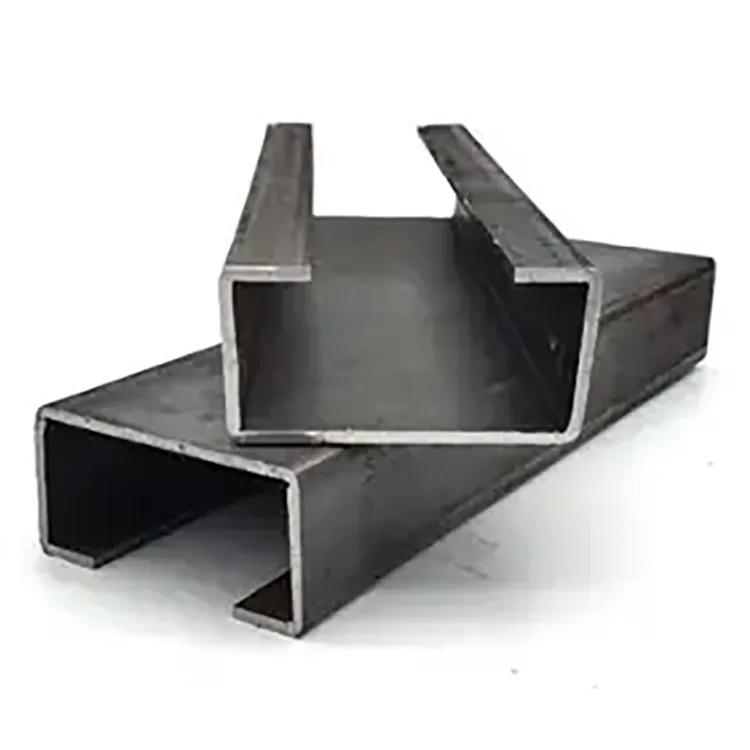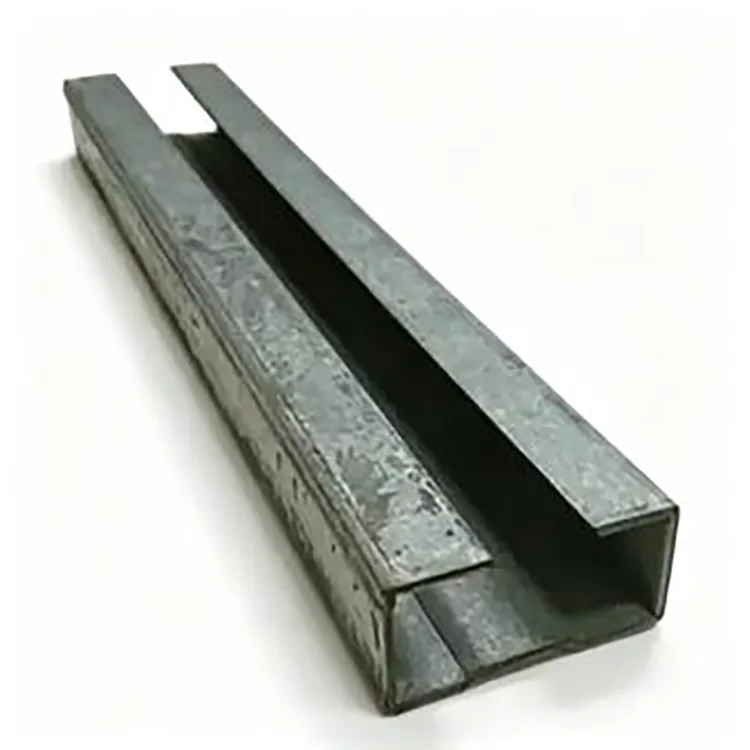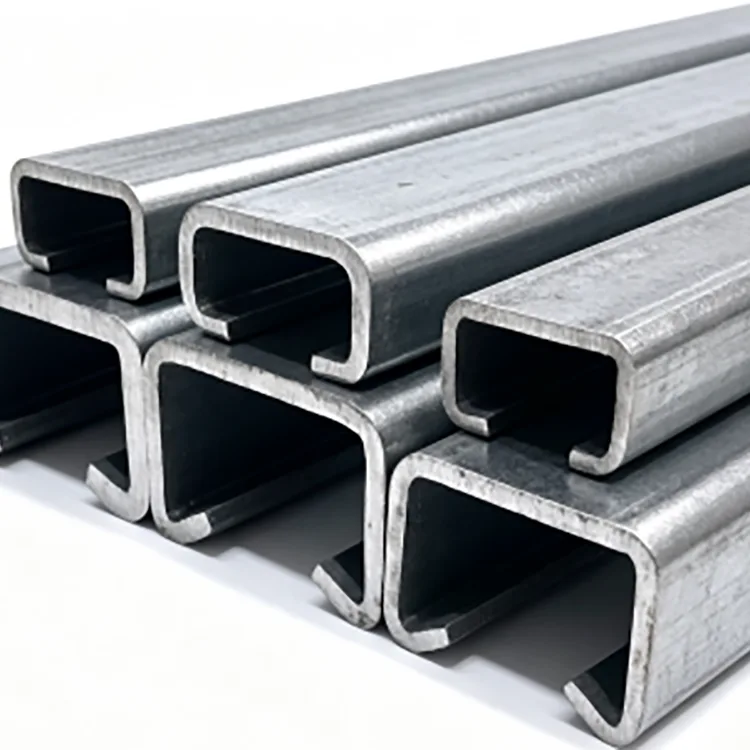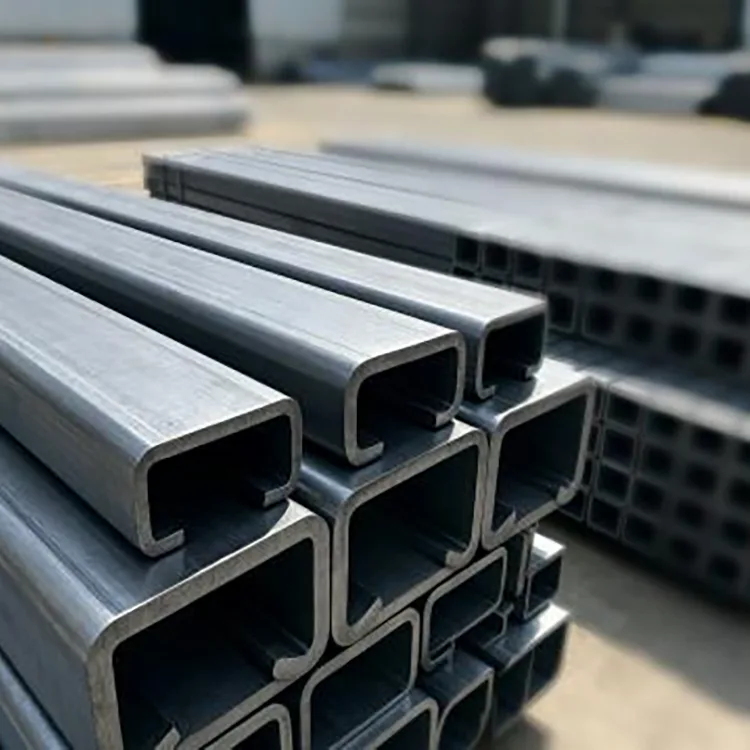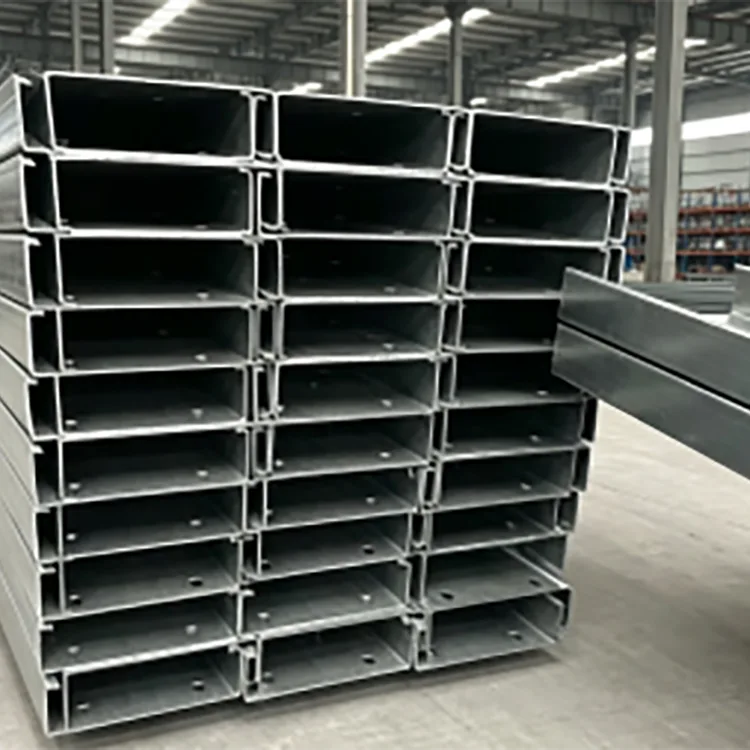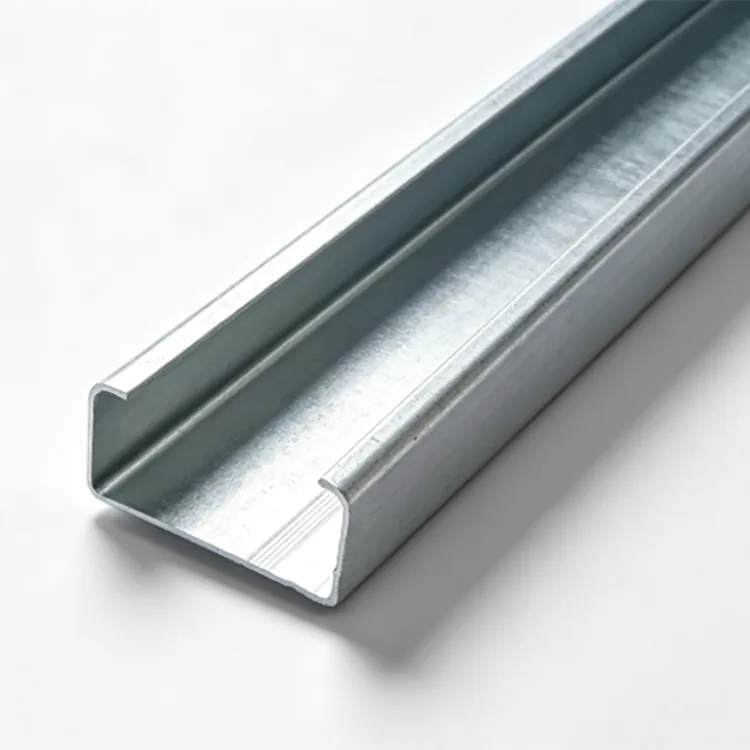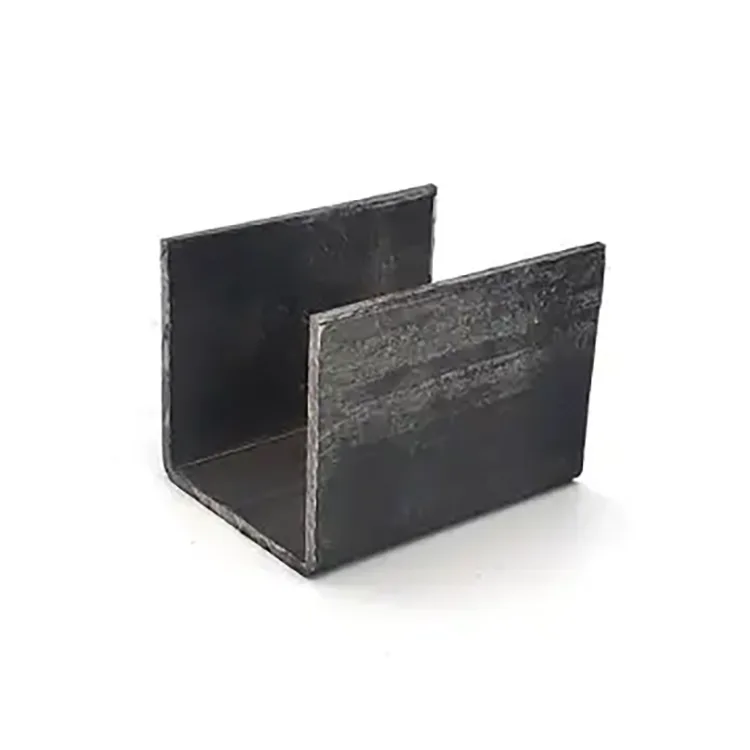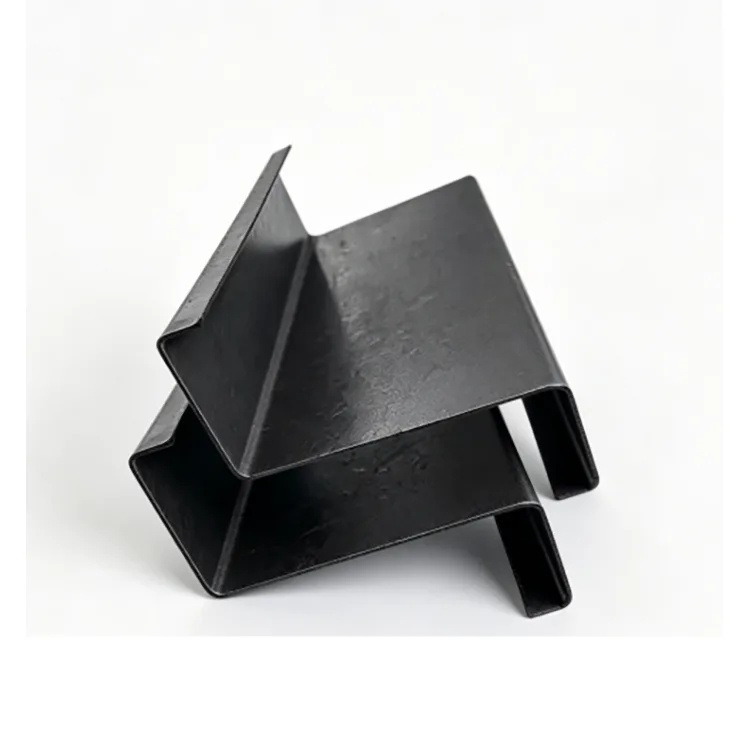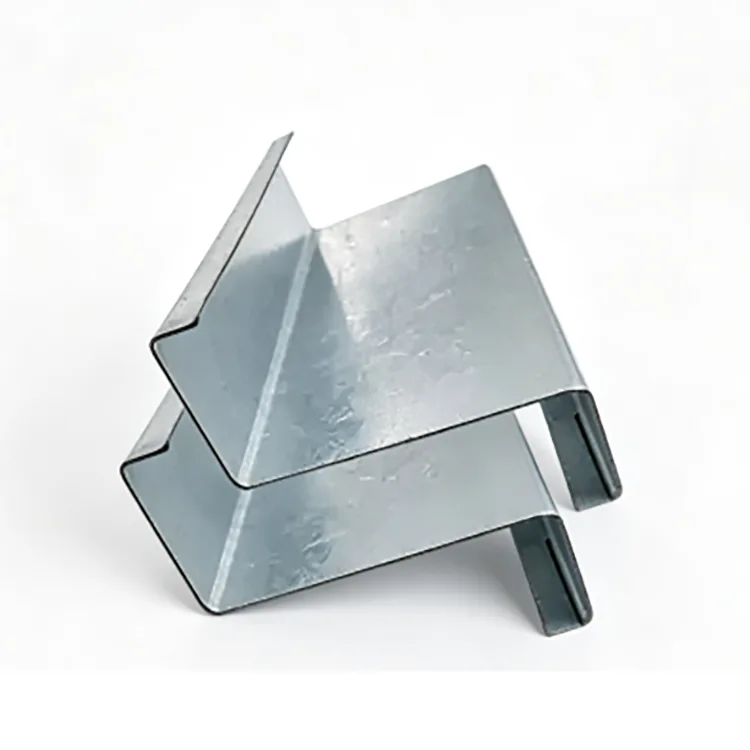
Студеноформованата C-профилна стомана е предназначена за стоманени конструкции, където високото съотношение на якост към тегло, постоянните размери и бързият монтаж са по-важни от използването на тежки горещовалцувани профили.
Профилът се произвежда чрез непрекъснато подаване на стоманена лента през серия от формовъчни ролки. Стоманата постепенно се огъва в С-образна секция без високотемпературно горещо валцуване. Тъй като процесът на формоване може да контролира непрекъснато геометрията и дължината на сечението, завършеният елемент е подходящ за проекти, изискващи повтарящи се секции, фиксирани дължини, предварително пробити отвори и бързо сглобяване с болтове.
Q235B и Q355B са налични според структурните изисквания. Обичайните профили варират от C80 до C300, с дебелина на стените от 0,8 mm до 3,0 mm.


|
Елемент |
Спецификация |
|
Продукт |
Студено формована стомана със С профил |
|
Материал |
Q235B, Q355B |
|
Раздел |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Дебелина на стената |
0,8–3,0 мм |
|
Стандартна дължина |
6 м, 9 м, 12 м |
|
Персонализирана дължина |
Предлага се рязане с фиксирана дължина |
|
Производствен процес |
Студено валцоване, нивелиране, щанцоване и рязане |
|
Повърхност |
Черна стомана / декапирана стомана, без покритие |
|
Стандартен |
GB/T 6728-2017 |
|
Обработка |
Щанцоване, рязане, рязане на ъгли, индивидуални размери |
|
Приложение |
Греди, стенни рамки, мецанини, прегради, опори за оборудване и леки стоманени конструкции |
Производственият процес е различен от производството на конвенционален горещо валцован канал.
Стоманената лента започва като плосък материал. Той преминава през множество формиращи станции, като всеки комплект ролки въвежда контролирано количество деформация, докато се достигне окончателното C-сечение.
Този постепенен процес на формоване позволява на производителя да контролира:
Дълбочина на сечението
Ширина на фланеца
Геометрия на устните, където е необходимо
Дебелина на стената
Цялостна правота
Позиция на отвора
Фиксирана дължина
За повтарящи се строителни елементи тази последователност на размерите може да бъде по-ценна от простото избиране на по-тежка стоманена секция.
Окончателното конструктивно представяне обаче винаги трябва да се проверява спрямо действителните размери на сечението, степента на материала, обхвата, условията на опора, метода на свързване, натоварванията и приложимия проектен код.
Стоманената лента Q235B или Q355B се избира според необходимото сечение и структурно приложение.
Входящият материал се проверява за дебелина, състояние на повърхността и информация за материала, преди да влезе в линията за формоване.
Намотката се развива и нивелира, за да се премахне нежеланата деформация. Стабилното подаване на лентите е важно, тъй като вариациите на този етап могат по-късно да повлияят на изправеността на секцията и позиционирането на отвора.
Подравнената лента преминава през множество ролкови станции.
Вместо да се огъва материала в крайната С форма с една операция, секцията се оформя постепенно. Това намалява внезапната деформация и позволява контрол на размерите на профилите и геометрията на фланеца по време на производството.
Ако проектът изисква отвори за болтове, сервизни отвори или повтарящи се монтажни отвори, щанцоването може да бъде интегрирано в производствената линия.
Разстоянието и позиционирането на отворите трябва да бъдат потвърдени от чертежите на клиента преди производството, особено когато секциите ще бъдат сглобени директно на място.
След формоване и щанцоване сечението се оразмерява и се проверява за праволинейност.
Този етап помага да се контролира усукването, отклонението на фланеца и вариацията на размерите, които иначе биха могли да затруднят сглобяването на рамката.
Непрекъснатият участък се изрязва според определената дължина.
Стандартната доставка включва дължини от 6 m, 9 m и 12 m, докато рязане с фиксирана дължина може да бъде организирано в рамките на персонализираната гама.
Завършените C секции се проверяват преди групиране.
Инспекцията се фокусира върху размерите на сечението, дебелината на стената, правотата, позицията на отвора, където е приложимо, дължината на рязане, състоянието на повърхността и консистенцията на партидата.
Студеното формоване позволява стоманената лента да бъде оформена в ефективна отворена секция. Когато структурният дизайн позволява тънкостенен елемент, това може да намали необходимото количество стомана в сравнение с по-тежка конвенционална секция.
Действителното спестяване на тегло трябва да се изчисли от избраното C-сечение, дебелина на стената, обхват, натоварване и изисквания за дизайн, вместо да се приема фиксиран процент за всеки проект.
Непрекъснатото валцоване осигурява повтарящи се размери на профилите при дълги производствени серии.
За проекти, използващи стотици или хиляди повтарящи се греди или рамкиращи елементи, последователните размери могат да опростят производството и да намалят необходимостта от корекция на обекта.
Предварително изрязани дължини и предварително пробити отвори могат да бъдат доставени за монтаж с болтове.
Това е особено полезно за леки стоманени конструкции, където последователността на монтаж зависи от точните позиции на отворите и повторяемите дължини на елементите.
Секциите от C80 до C300 покриват редица изисквания за леки конструкции и рамки.
Дебелината на стената също може да бъде избрана от 0,8–3,0 mm според необходимия капацитет на сечението и проектните условия.
Стоманената повърхност без покритие може да бъде подготвена за боядисване, прахово боядисване, поцинковане или други определени процеси за защита от корозия.

Изборът на секция C трябва да започне със структурното изискване, а не просто да изберете най-големия наличен профил.
|
Диапазон на секция |
Типична употреба |
Основно съображение |
|
C80–C100 |
Лека рамка, прегради, вътрешни опори |
Подходящ за относително леки натоварвания и по-къси разстояния |
|
C120–C160 |
Греди, стенни рамки, опори за оборудване |
Обща гама за леки стоманени конструкции |
|
C180–C220 |
По-тежки греди, вторични елементи на мецанин, промишлени рамки |
Изисква проверка на товара и обхвата |
|
C250–C300 |
По-тежки структурни рамки и приложения за поддръжка |
Капацитетът на сечението, локалното изкълчване и конструкцията на връзката трябва да бъдат проверени |
Действителният избор трябва да бъде потвърден чрез структурно изчисление. За тънкостенни секции локалното изкълчване, изкривяването, страничното задържане и детайлите на връзката могат да повлияят на използваемия капацитет.
|
Материал |
Типична селекция |
Разглеждане |
|
Q235B |
Вътрешни рамки, греди, прегради, опори за оборудване, леки конструкции |
Подходящ, когато изискването за проектна якост е в рамките на възможностите на класа |
|
Q355B |
Рамки с по-голямо натоварване, по-тежки греди, основи на оборудването и конструктивни елементи |
По-висок клас на якост, когато структурните изчисления изискват повишена якост на материала |
Използването на Q355B не означава автоматично, че по-тънка секция може да замени по-дебела секция Q235B. Пълният дизайн на секция трябва да бъде проверен за здравина, стабилност, изкълчване, връзки и експлоатационна годност.
Стандартната студеноформована C стомана се доставя без защитно цинково покритие.
Това го прави икономичен за:
Сухи закрити цехове
Закрити складове
Вътрешни мецанини
Интериорни прегради
Рамки за оборудване
Временни закрити конструкции
Проекти, получаващи собствена боя или защитно покритие
Не трябва да се избира като необработена черна стомана за продължително излагане на дъжд, кондензация, крайбрежни солени пръски, заровени условия или корозивни химикали.
За външни или влажни приложения трябва да се обмислят поцинковани С профили или друга специфицирана система за защита от корозия.
С-профилите могат да се използват като вторични елементи на покриви и стени в леки стоманени сгради. Размерът и дебелината на секцията трябва да бъдат избрани според обхвата, натоварването, разстоянието, условията на вятъра и дизайна на връзката.
Относително ниското собствено тегло на студено формованите секции може да бъде полезно за вътрешни мецанинови и платформени системи, където съществуващата сграда има ограничения за допълнително собствено натоварване.
С-профилите са подходящи за рамкиране на вътрешни стени, опорни системи за тавани, преградни конструкции и други приложения с леки рамки.
Секциите могат да бъдат произведени в опори за оборудване, носещи рамки за кабели и тръби, машинни конструкции и индустриални скоби.
С-секциите могат да се използват за стелажи, работни станции, леки платформи и други индустриални конструкции, когато избраната секция е проверена за необходимите натоварвания.
Различните проекти често изискват различни модели на отворите и дължини на елементите. Вместо да изрязва всяка секция на място, производствената линия може да подготви елементите според одобрените производствени чертежи.
Наличните опции включват:
Персонализирани размери на секциите
Персонализирана дебелина на стената
3–12 m фиксирани дължини
Предварително пробити отвори
Модели на дупки според чертежите
Производство по дължина
Изрязване на ъгли
Специална крайна обработка
Споразумения за повърхностна обработка
За персонализирано производство купувачите трябва да предоставят чертежа на сечението, класа на материала, дебелината на стената, дължината, диаметъра и разстоянието на отвора, количеството и необходимата повърхностна обработка.
За студено формовани секции геометрията на крайната секция е тясно свързана със състоянието на входящата стоманена лента и стабилността на процеса на валцуване.
Следователно проверките на качеството обхващат целия производствен път.
Проверка на материала: Информацията за материала Q235B или Q355B и състоянието на входящата лента се проверяват преди производството.
Проверка на дебелината: Действителната дебелина на лентата се следи, за да се гарантира, че готовата секция отговаря на определеното изискване за дебелина на стената.
Проверка на сечението: Дълбочината на сечението, размерите на фланеца и други критични размери се проверяват след формоването.
Проверка на изправеността: Готовите елементи се проверяват за огъване, усукване и деформация.
Проверка на отвора: За предварително щанцованите продукти диаметърът на отвора, разстоянието и позицията се проверяват спрямо производствения чертеж.
Проверка на дължината: Нарязаните дължини се проверяват преди свързване.
Съгласуваност на партидите: Пробите от различни производствени етапи се сравняват, за да се идентифицира отклонението на размерите по време на дълги производствени серии.
Този подход е особено важен за големи поръчки, тъй като малко отклонение в размерите, повтарящо се в стотици членове, може да създаде значителни проблеми при инсталирането на място.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. предоставя стоманени продукти чрез международна платформа за продажби, подкрепена от Tianjin Gefu Steel.
Разположена в индустриалната зона Daqiuzhuang, Тиендзин, компанията работи с ресурси за производство и обработка на стомана, обхващащи стоманени тръби, кухи профили, стоманени профили, галванизирани продукти и фотоволтаични системи за монтаж.
За инженерни поръчки страната на доставките може да поддържа:
Масови поръчки на стомана
Производство с фиксирана дължина
Предварително щанцовани C секции
Персонализирани размери
OEM/ODM изисквания
Проверка от трета страна според изискванията на проекта
Контейнерна пратка
Стандартната MOQ е един 20-футов контейнер, приблизително 20-25 тона. Стандартното време за доставка обикновено е 15–25 дни в зависимост от спецификацията, количеството, обработката и изискванията за персонализиране.
За оферта най-полезната информация е размерът на С-сечението, дебелината на стената, степента на материала, дължината, моделът на отворите, количеството, повърхностната обработка, дестинацията и приложимия стандарт.
Да, студено формованите С профили се използват широко като структурни и вторични рамкиращи елементи. Силата обаче не може да се прецени само от процеса на формоване. Трябва да се вземат предвид размерът на сечението, дебелината на стената, марката стомана, обхватът, натоварването, укрепването, методът на свързване и поведението при изкълчване.
Тя може да бъде значително по-лека, когато една ефективно проектирана тънкостенна С секция може да отговори на необходимия структурен капацитет. Реалната разлика в теглото зависи от избраните секции и инженерния проект.
Тънкостенните секции изискват правилен дизайн и задържане. Локалното изкълчване, изкривяването, страничната стабилност и детайлите на връзката трябва да бъдат проверени, вместо да се предполага, че по-тънка секция ще работи като тежък горещо валцован канал.
да Може да се организира автоматично пробиване за повтарящи се отвори за болтове или други отвори. Диаметърът на отвора, разстоянието, разстоянието до ръбовете и шаблонът трябва да бъдат потвърдени от производствения чертеж преди производството.
Необработената черна стомана не се препоръчва за дългосрочно излагане на открито. Дъжд, кондензация, солени пръски и друга влага могат да ускорят корозията. Поцинкованите или боядисани С профили са по-подходящи, когато се изисква защита от корозия.
В суха, добре проветрива вътрешна среда не винаги може да е необходима допълнителна защита от корозия. Ако има влага, кондензация, химически изпарения или други корозивни условия, трябва да се помисли за подходящо защитно покритие.
Q355B има по-висока определена граница на провлачване от Q235B и може да бъде избран, когато структурният дизайн изисква по-голяма якост на материала. Това не означава автоматично, че всяка секция Q355B може да бъде направена по-тънка; цялостният структурен проект все още трябва да бъде проверен.
Обичайните дължини са 6 m, 9 m и 12 m. Рязане с фиксирана дължина също може да бъде организирано според изискванията на проекта.
да Персонализираните размери на секциите, дебелините на стените, дължините, моделите на отворите и други изисквания за обработка могат да бъдат обсъдени според чертежите и осъществимостта на производството.
Посочете размерите на С-сечението, дебелината на стената, степента на материала, необходимата дължина, количеството, шаблона на отворите, ако е приложимо, повърхностната обработка и изискванията за доставка. За нестандартни продукти се препоръчва чертеж на разрез.
Адрес
Вторичен артериален път № 2-1, зона за разширяване на индустриалната зона Daqiuzhuang, област Jinghai, Тиендзин, Китай
Тел
електронна поща