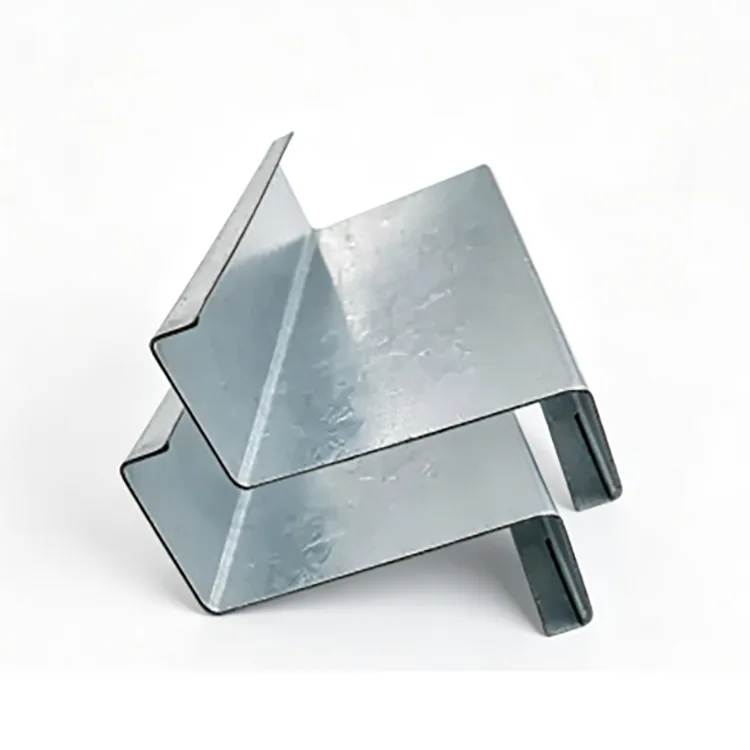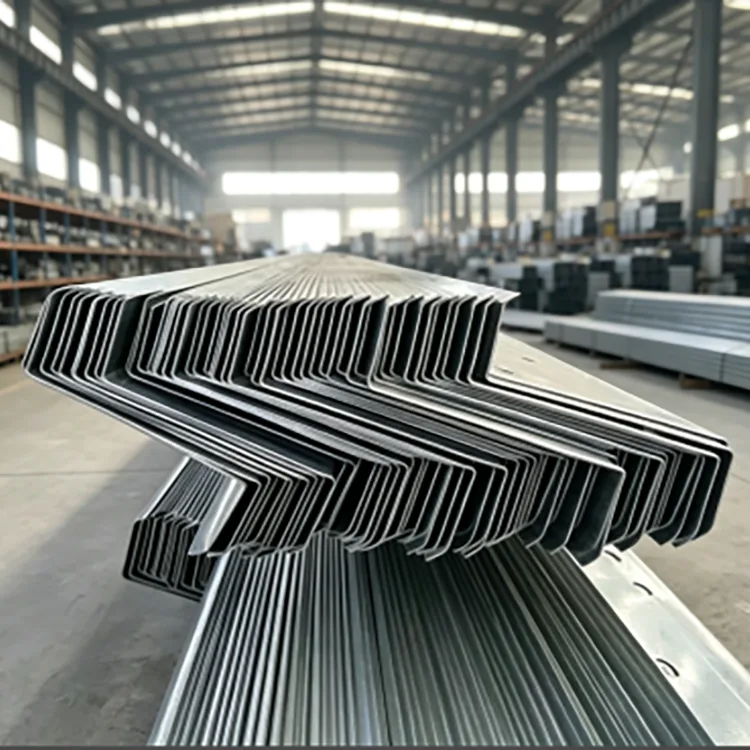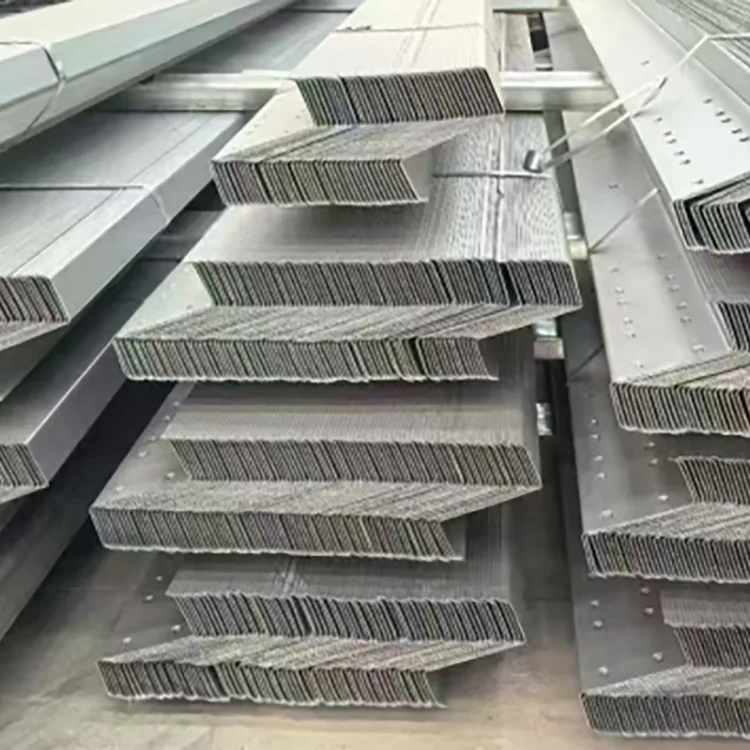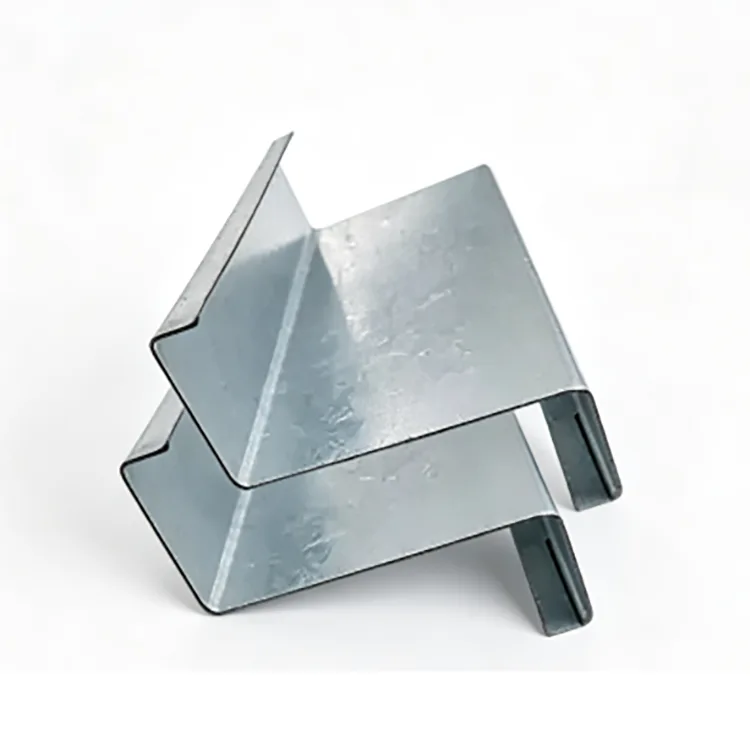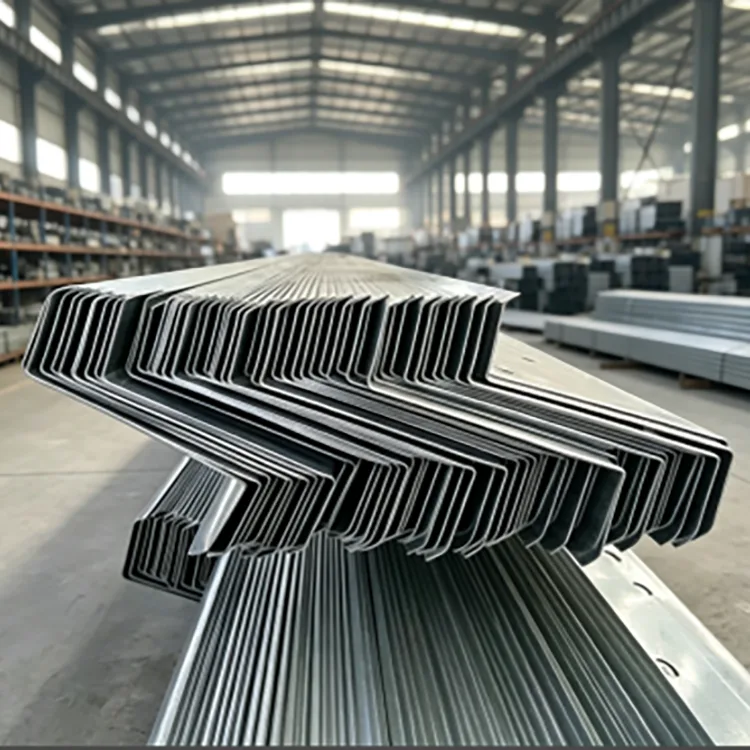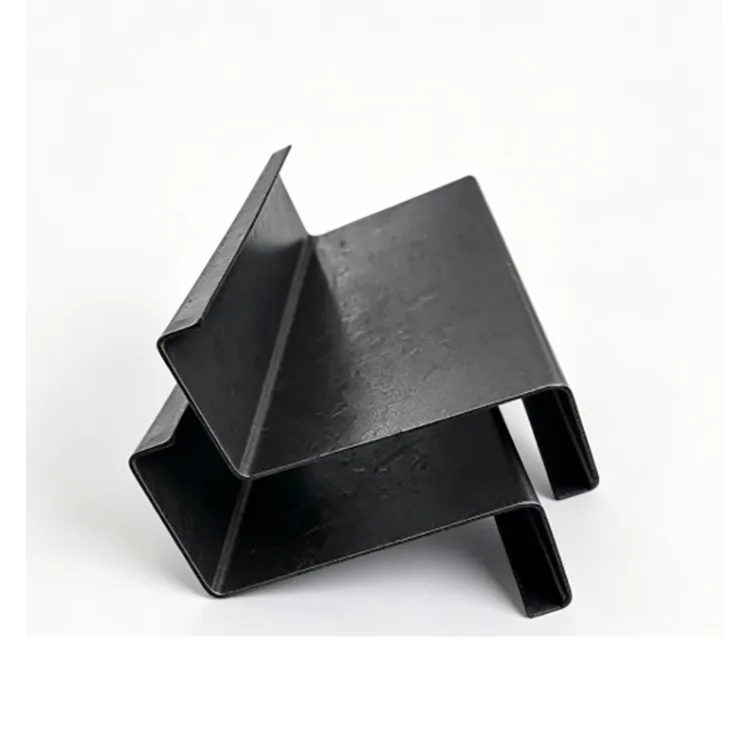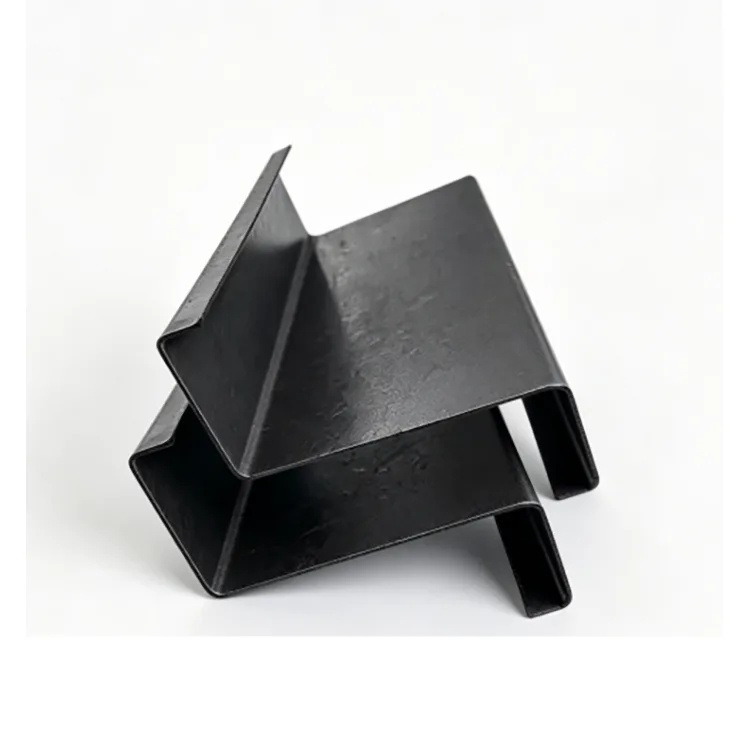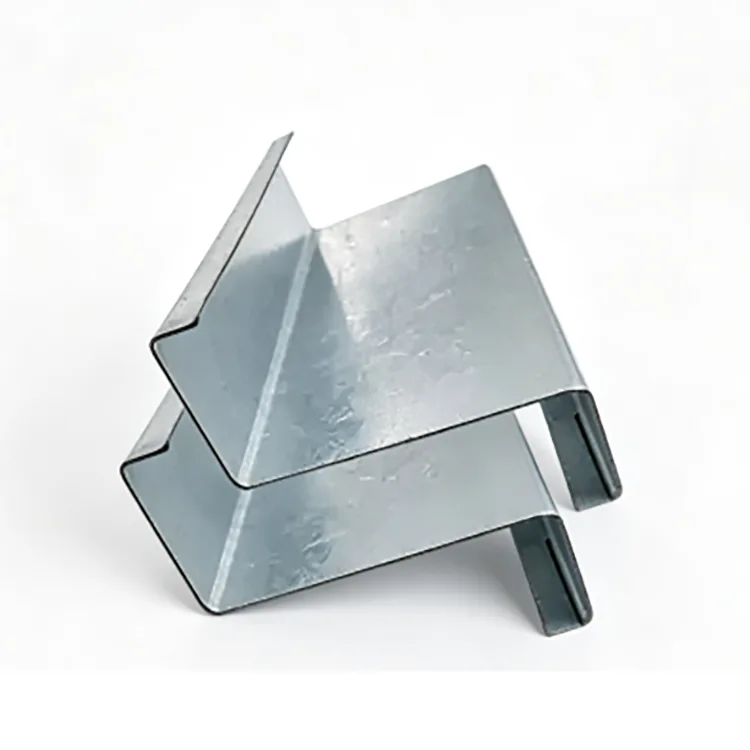
Горещо поцинкована Z греда първо се оформя в Z профил и след това се галванизира като завършен профил. Това дава на наклонените покривни конструкции предимството при припокриване на Z стоманата, като същевременно защитава оформените ъгли, зоните на свързване и пробитите отвори от външна корозия. Обикновено се определя за покриви на фабрики, фотоволтаични покриви, крайбрежни сгради, животновъдни съоръжения и влажни промишлени структури.
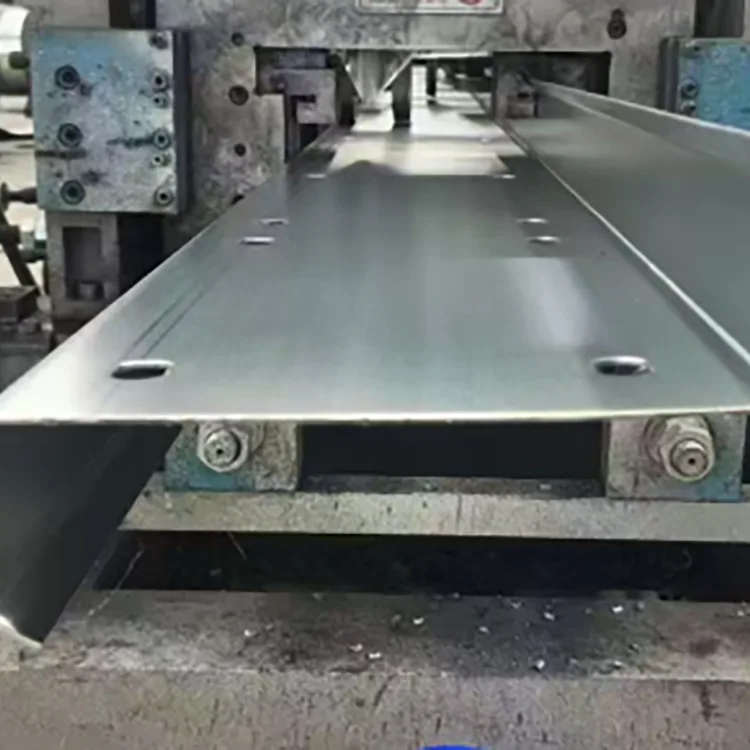
Поцинкованата Z греда е студено формована структурна секция, изработена от стоманена лента Q235B или Q355B. Лентата преминава през множество формовъчни ролки, за да създаде Z профил, последвано от рязане, щанцоване и обработка на ъглите. След това завършеният елемент се байцва, обработва с флюс и се поцинкова горещо като цяла секция.
Z профилът се използва главно при наклонени покриви, тъй като съседните елементи могат да се припокриват в краищата си. Това поддържа непрекъснати линии на греди и може да намали отделните фуги в сравнение с конвенционалните C секции. Може да се използва и за рамкиране на стени и други леки стоманени конструкции, когато неговата геометрия и товароносимост отговарят на проекта.
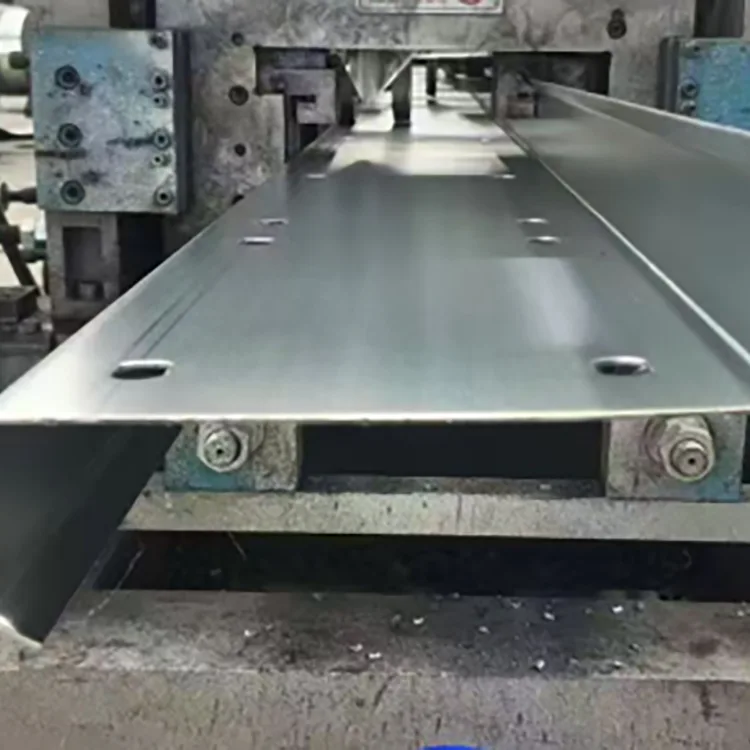
Производствената последователност е важна: формоването, рязането и щанцоването са завършени преди поцинковане, което позволява на завършената Z секция и нейните обработени зони да получат цинково покритие по време на етапа на поцинковане.
Къде Z секция прави разликата
Определящата характеристика на Z греда е припокриването между съседни елементи.
На наклонен покрив, горните и долните фланци на съседните Z секции могат да се припокриват, позволявайки линията на греди да продължи през покривната конструкция. Това може да намали работата по рязане и свързване в сравнение с отделните елементи на всеки участък.
Покриви с наклон над 10° обикновено са по-подходящи за използване на припокриването на Z-сечение. Под около 8° C-греда може да предложи по-опростена подредба.
Z греди могат да се използват и като стенни греди. Последният участък трябва да следва структурните чертежи и изчислението на натоварването.
Поцинковането се извършва след изработка
Стоманената лента първо се обработва в готовата Z секция. Рязането, щанцоването и ъгловата работа са завършени преди елементът да влезе във ваната за поцинковане. След това целият профил се почиства, обработва с флюс и се потапя в разтопен цинк при приблизително 450°C.
Стоманена рулона → изравняване → студено валцоване → рязане с фиксирана дължина → щанцоване и рязане на ъгли → изправяне и облекчаване на напрежението → обезмасляване и ецване → флюс → сушене → горещо поцинковане → охлаждане и пасивиране → проверка на цинковото покритие → проверка на външния вид → опаковка.
Тази последователност позволява образуваните ъгли и отворите за свързване да бъдат поцинковани заедно с готовия профил.
Основни спецификации
Елемент
Спецификация
Степен на стомана
Q235B, Q355B
Диапазон на секция
Z100–Z300
Дебелина на стената
1,2–3,0 мм
Метод на формиране
Студено валцуване
Метод на поцинковане
Цялостно горещо поцинковане след формоване
Стандартно цинково покритие
≥85 μm
Повишено покритие
120–180 μm
Силно корозионно покритие
200–275 μm
Повърхност
Сребристо-сиво горещо поцинковано покритие
Изискване за повърхност
Без открита стомана, прекомерно натрупване на цинк или лющене
Обработка
Разкрояване, щанцоване, рязане на ъгли, производство на фиксирана дължина
Стандартна структурна стомана
GB/T 6728-2025
Стандартно поцинковане
EN ISO 1461
Цинковото покритие трябва да съответства на корозионната среда
За нормално излагане на открито във вътрешността на страната, като обикновени фабрични покриви и покривни фотоволтаични конструкции без солен спрей или химически газове, ≥85 μm е обичайна начална спецификация.
За животновъдни сгради, влажни работилници и крайречни конструкции 120–180 μm осигурява по-високо ниво на покритие.
За крайбрежни райони, пристанища, химически заводи и околности на отпадъчни води препоръчителният диапазон може да бъде увеличен до 200–275 μm.
Околна среда
Препоръчително цинково покритие
Сухо на закрито
Може да е достатъчна Z греда без покритие
Нормално вътрешно на открито
≥85 μm
Влажна / средна корозия
120–180 μm
Крайбрежна / силна корозия
200–275 μm
Крайното покритие трябва да бъде потвърдено в съответствие с корозионната среда на проекта и проектните изисквания.
Q235B или Q355B?
За обикновени фабрични покриви, покривни фотоволтаични конструкции и селскостопански сгради, Q235B обикновено е достатъчен, когато изискваното сечение и дебелина отговарят на изчислените натоварвания.
Q355B е подходящ за греди с големи разстояния, зони с тежък сняг, региони със силен вятър и взискателни крайбрежни проекти. Въз основа на предоставените проектни данни, Q355B може да осигури приблизително 30% по-висока товароносимост в същата секция при сравними условия. Дали това позволява по-малко сечение или по-ниска консумация на стомана трябва да се определи чрез структурно изчисление.
Следователно степента на материала трябва да бъде избрана в съответствие със структурните изисквания.
Избор на Z профил и дебелина на стената
Височината на сечението определя общата геометрия на гредата, докато дебелината на стената влияе върху устойчивостта на натоварване и деформация.
Z Височина
Типично приложение
Z100–Z140
Малки разстояния, леки натоварвания, вторични греди, оранжерийни конструкции
Z160–Z200
Фабрични покривни греди, PV на покрива, общи стоманени сгради
Z220–Z300
Покриви с голям размах, големи натоварвания от сняг, големи промишлени сгради
За дебелина на стената:
1,2–1,4 mm обикновено се използва за приложения с малки разстояния и малки натоварвания.
1,5–2,0 mm е общият диапазон за фабрични покривни греди и покривни фотоволтаични конструкции.
2,2–3,0 mm е по-подходящ, когато покривът има по-големи разстояния или по-високи натоварвания от сняг, вятър или конструкция.
Височината и дебелината на секцията трябва да бъдат избрани заедно с обхвата, разстоянието между гредите, натоварването на покрива и допустимото отклонение.
Където се използва поцинкована Z греда
Покриви на стоманени фабрики: покривни греди и стенни греди за открити промишлени сгради.
Покривни фотоволтаични системи: особено наклонени покриви, където припокриването на Z-сечение може да опрости подреждането на греди.
Крайбрежни сгради: открит покрив и системи за заграждения в близост до брегови линии и пристанища, като се използва повишено цинково покритие, където е необходимо.
Животновъдни и селскостопански структури: навеси с висока влажност, оранжерии и други сгради, където кондензът може да ускори корозията на стоманата.
Влажни промишлени съоръжения: покривни и стенни рамки около работилници, където обикновената черна стомана би изисквала допълнителна защита от корозия.
Външни леки стоманени конструкции: общински и други открити конструкции с наклонени покриви.
Какво добавя горещото поцинковане
Цинковото покритие осигурява бариерна защита и жертвена защита. Той отделя стоманения субстрат от влага и кислород, докато цинкът може също така да осигури електрохимична защита около малки области на локално увреждане на покритието.
Това е полезно за покривни греди, тъй като пребоядисването на монтирана покривна конструкция е по-трудно от третирането на стомана на нивото на земята.
Горещото поцинковане осигурява защита от корозия на формованите повърхности. Не е заместител на правилното отводняване, проектиране на връзката или ремонт на място след рязане и заваряване.
Три общи сравнения на обществени поръчки
Поцинкована Z греда срещу поцинкована C греда
Z греда е особено полезна, когато съседни елементи могат да се припокриват по протежение на скатен покрив. С гредата често е по-удобна за по-плоски покриви или оформления, където припокриването предлага малка практическа полза.
Поцинкована Z греда срещу боядисана Z греда
Paint provides surface protection, but damage around corners, holes, cuts and connection points needs to be considered. Hot-dip galvanizing is applied to the completed profile and provides corrosion protection for exposed steel. Често цитираният „5–10 пъти по-дълъг“ живот не трябва да се третира като универсално правило, тъй като ефективността на боята зависи силно от системата на покритие, подготовката и излагането.
Горещо поцинкована Z греда срещу електропоцинкована Z греда
Електропоцинкованите покрития обикновено са много по-тънки от горещо поцинкованите покрития. За дългосрочно излагане на открито горещо поцинковане обикновено се препоръчва, когато е необходима значителна цинкова защита.
Какво купувачите трябва да проверят преди да поръчат
За инженерен проект за покрив, поръчката трябва да идентифицира повече от просто „Z purlin“.
Разрез: Z100–Z300 или специфичен за чертежа профил.
Дебелина на стената: 1,2–3,0 мм.
Степен на стомана: Q235B или Q355B.
Цинково покритие: ≥85 μm, 120–180 μm или 200–275 μm според експозицията.
Дължина: стандартна или фиксирана нестандартна дължина.
Пробиване: диаметър на отвора, разстояние и местоположение според чертежите.
Повърхност: горещо поцинкована след формоване и изработка.
Ясна спецификация като Q355B / Z200 / 2,0 mm / 200 μm цинк / фиксирана дължина / предварително щанцована е по-лесна за производителя да цитира и произвежда последователно, отколкото общо искане за „поцинкована Z стомана“.
Свързване и обработка на сайта
За предпочитане е основното рязане и щанцоване да бъдат завършени преди поцинковане. Ако допълнително пробиване или рязане е неизбежно на място, откритата стомана трябва да се почисти и обработи с подходящо, богато на цинк ремонтно покритие.
Заваряването премахва цинка около заваръчния шев. След заваряване мястото трябва да се почисти и ремонтира. Когато структурният дизайн позволява, болтовите връзки са по-лесни за управление на поцинковани греди.
Производство и контрол на качеството
Контролът на производството започва със стоманената лента. Входящата рулона се проверява за качество, дебелина и състояние на повърхността преди формоване на руло.
По време на формоването проверките на размерите се фокусират върху височината на секцията, геометрията на фланеца, дебелината на стената, праволинейността и усукването. Щамповането се проверява спрямо одобрения чертеж.
След поцинковане покритието се проверява за покритие, дебелина, външен вид и дефекти като оголени участъци, лющене или прекомерно натрупване на цинк. Точността на фиксирана дължина и цялостната праволинейност също се проверяват преди опаковането.
Справка за избор на проект
Вътрешен стръмен фабричен покрив или PV на покрива: Q235B, Z160–Z200, 1,5–2,0 mm, ≥85 μm.
Животновъдство, влажна работилница или крайречен проект: Q235B или Q355B, 120–180 μm.
Крайбрежен или пристанищен проект: Q355B, 200–275 μm, с дебелина на стената, избрана за структурното натоварване.
Покрив с голям размах при силен вятър или сняг: Q355B, по-голямо Z сечение и 2,2–3,0 mm дебелина на стената, където е необходимо.
Сух вътрешен покрив: студено формованата Z греда без покритие може да бъде по-икономичен избор.
ЧЗВ
Q1. Ще се повреди ли цинковото покритие, когато Z греди се припокриват?
Нормалното припокриване на болтовете не трябва да причинява отлепване на голяма площ, когато поцинкованото покритие има добра адхезия. Малки механични повреди могат да бъдат поправени с богата на цинк ремонтна боя.
Q2. Могат ли да се заваряват поцинковани Z греди?
Да, но цинковото покритие около заваръчния шев ще се повреди от топлината. Заварената зона трябва да бъде почистена и ремонтирана след заваряване. Болтовите връзки обикновено се предпочитат, когато е практично.
Q3. Подходяща ли е Z греда само за покриви?
Не. Може да се използва и като стена. Въпреки това, C-гредите често са по-удобни за стенни системи, тъй като припокриването на Z-сечение е по-малко полезно при рамкиране на вертикални стени.
Q4. Може ли поцинкована Z греда да се използва за 25-годишен фотоволтаичен проект на покрива?
Може да се посочи за фотоволтаични структури с дълъг живот, но цинковото покритие трябва да съответства на действителната среда. Вътрешните и крайбрежните проекти не трябва автоматично да използват една и съща дебелина на покритието.
Q5. Как да идентифицирам Z греда, която е била поцинкована преди формоването?
Проверете образуваните ъгли за продължително напукване или отлепване на цинковото покритие. За доставка потвърдете процеса на производителя и изискайте Z-секцията да бъде оформена и щанцована преди горещо поцинковане.
Q6. Може ли производителят да достави предварително щанцовани Z греди?
да Размерът на отворите, разстоянието и позицията могат да бъдат произведени според структурните чертежи. Завършването на щанцоването преди поцинковане също позволява на обработените зони да получат цинк по време на етапа на поцинковане.
Q7. Какво цинково покритие трябва да се използва близо до брега?
За силна крайбрежна експозиция може да се посочи покритие от 200–275 μm като начално изискване. Крайното покритие трябва да се определи според корозионните условия на проекта и приложимите спецификации.
В8. Винаги ли по-дебелата Z греда е по-добра?
Не. По-дебелата стена увеличава потреблението на стомана и разходите. Правилната дебелина зависи от обхвата, разстоянието, натоварването от вятър и сняг, височината на сечението и структурното изчисление.
Горещи маркери: Производител на поцинкована Z греда, доставчик на Z греда, поцинкована стомана Z греда
Кажете на RongHeng вашия необходим стоманен продукт, размер, клас, количество, нужди от персонализиране и доставка и нашият експортен екип може да прегледа вашето запитване.
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност