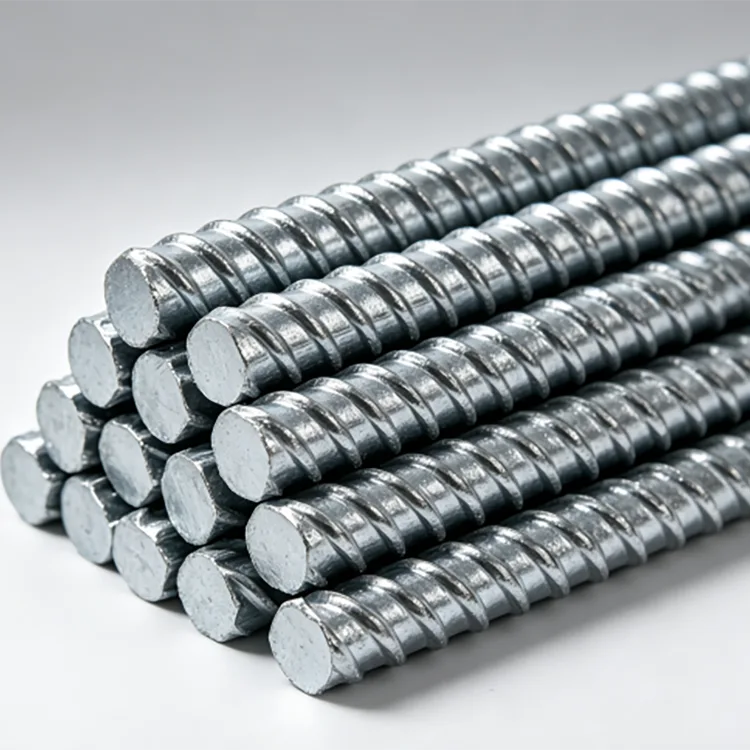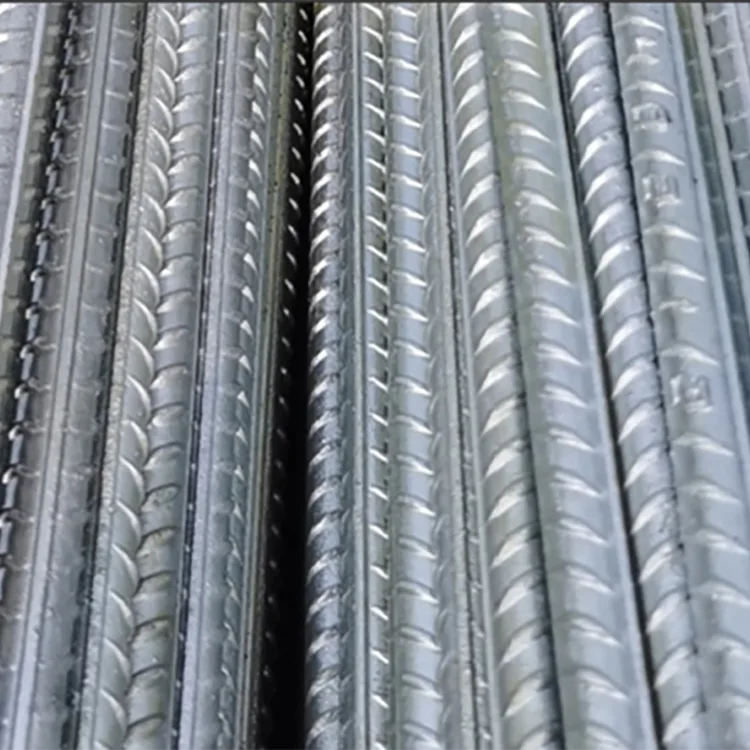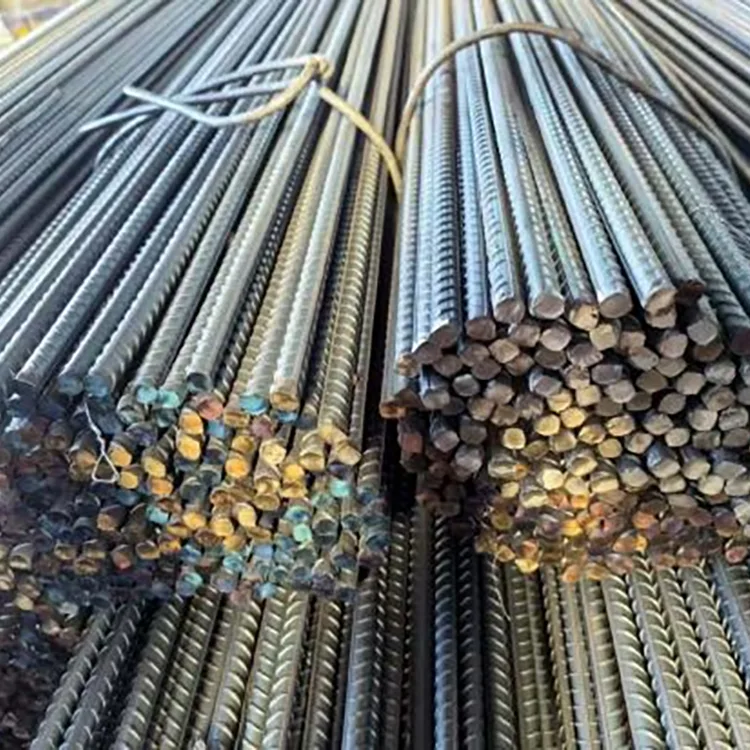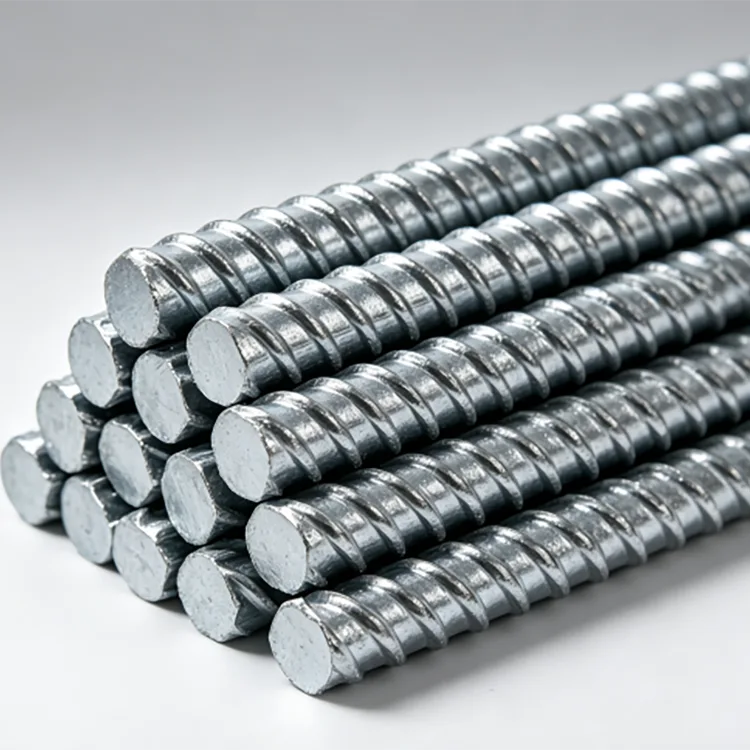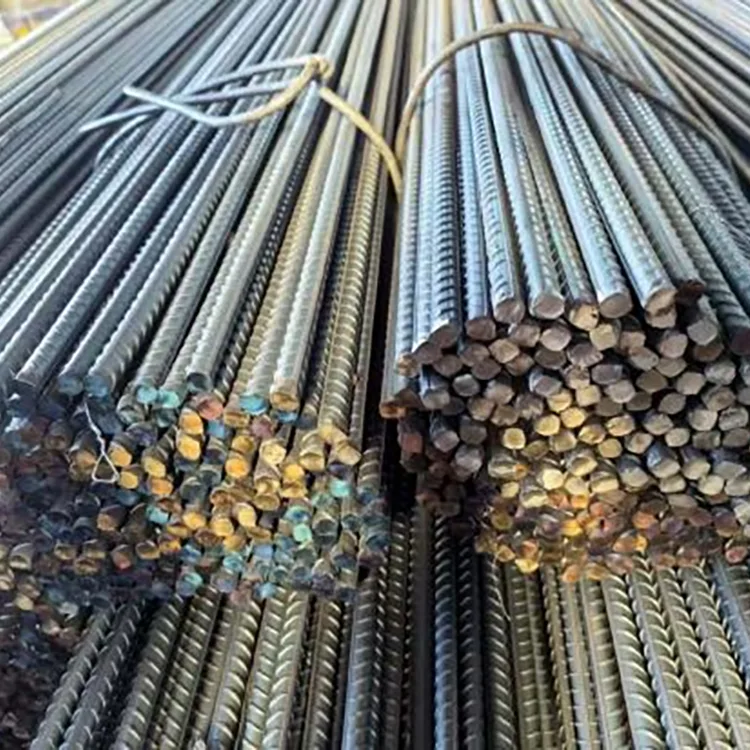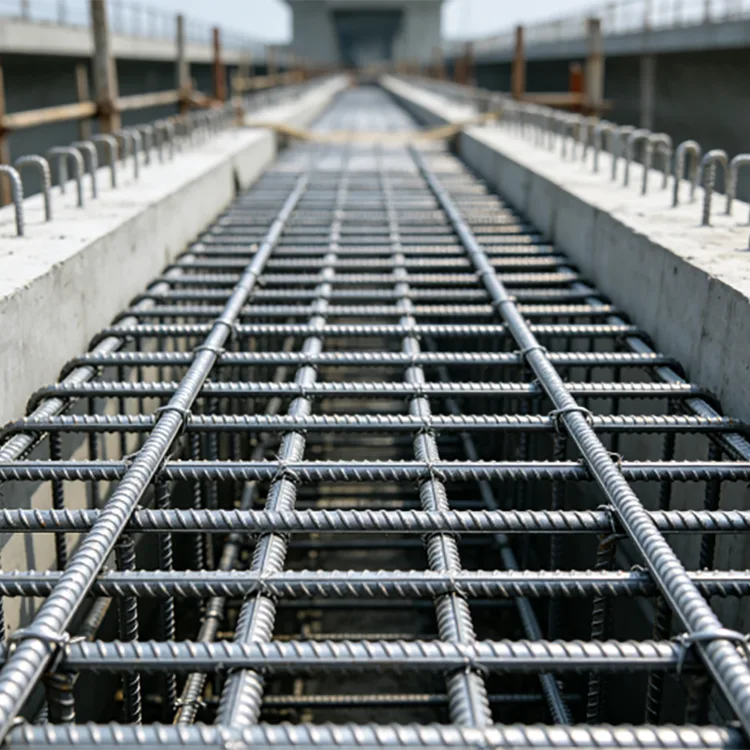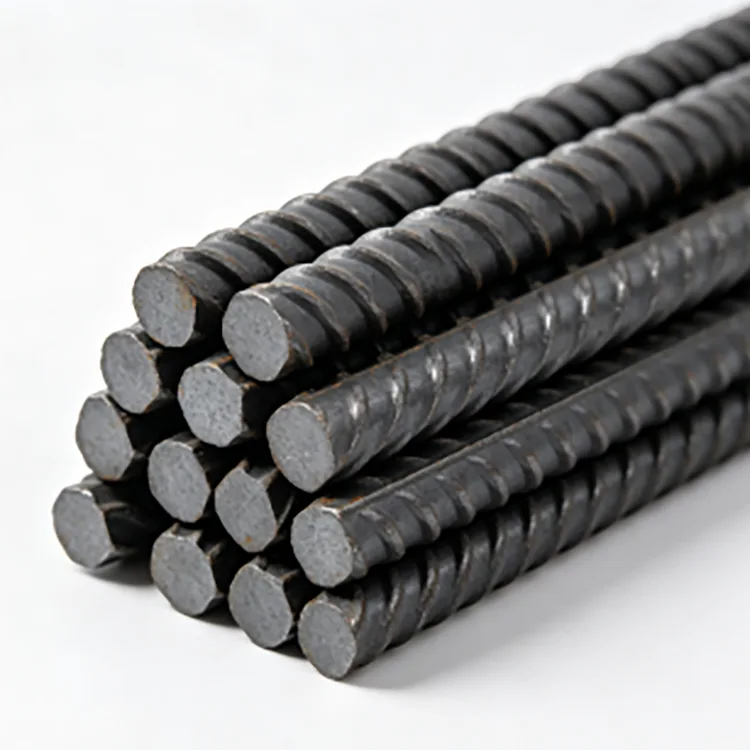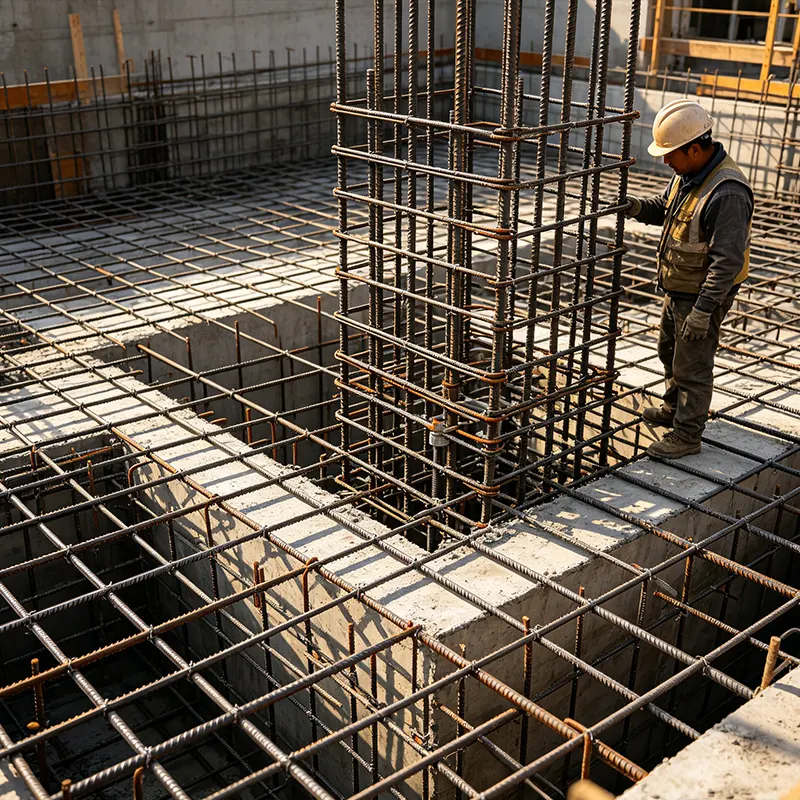
Горещо поцинкована стоманена арматура е обикновена горещо валцована оребрена армировъчна стомана с цинково покритие, нанесено върху готовия прът. Арматурата запазва оребрената си повърхност и се използва като армировка вътре или около бетонни конструкции, където конвенционалната черна арматура може да бъде изложена на по-висок риск от корозия.
Основната причина да се посочи поцинкована арматура е да не се увеличи основната носимоспособност на армировката. Целта му е да добави защита от корозия към стоманената повърхност. Това става особено полезно в конструкции, изложени на вода, влага, среда, съдържаща хлорид, замърсена почва или повтарящо се намокряне и изсушаване.
Наличните класове включват HRB400, HRB400E, HRB500 и HRB500E, с диаметри от Φ6 mm до Φ40 mm. Фиксирани дължини, рязане и друга обработка могат да бъдат организирани според изискванията на проекта.


|
Елемент |
Спецификация |
|
Продукт |
Горещо поцинкована стоманена арматура |
|
Основен материал |
Горещовалцувана оребрена арматурна стомана |
|
Класове стомана |
HRB400, HRB400E, HRB500, HRB500E |
|
Общи диаметри |
Φ6, Φ8, Φ10, Φ12, Φ14, Φ16, Φ18, Φ20, Φ22, Φ25, Φ28, Φ32, Φ40 mm |
|
Стандартни дължини |
9 м, 12 м |
|
Персонализирана дължина |
6–15 м |
|
Стандарт за основен материал |
GB/T 1499.2-2018 |
|
Стандарт за поцинковане |
EN ISO 1461 |
|
Стандартно цинково покритие |
≥85 μm |
|
Подсилено цинково покритие |
До 275 μm |
|
Повърхност |
Сребристо-сиво галванизирано покритие с ясни ребра |
|
Обработка |
Рязане, огъване, нарязване на резби и други договорени обработки |
Бетонът обикновено осигурява известна степен на защита на вградената стомана чрез своята алкална среда. Ситуацията се променя, когато бетонът е изложен на хлорид, влага, карбонизация, пукнатини или други условия, които позволяват на веществата, насърчаващи корозията, да достигнат до армировката.
Поцинкованото покритие добавя още един слой защита към армировъчната греда. Цинкът действа като физическа бариера и може също така да осигури жертвена защита, когато стоманената повърхност е локално изложена.
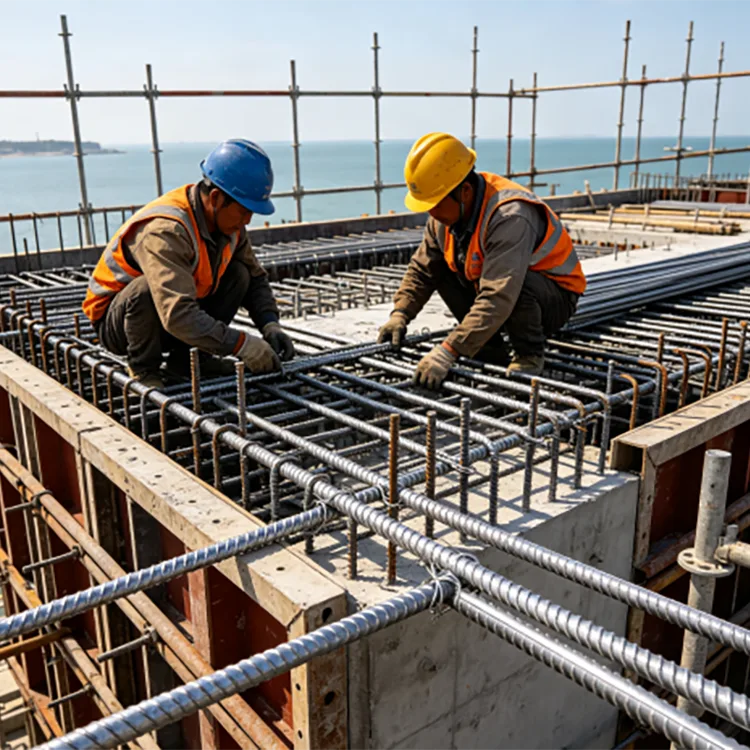
Това прави поцинкованата арматура особено подходяща за конструкции, където корозията на армировката би била трудна или скъпа за ремонт след строителството. Типичните примери включват крайбрежна инфраструктура, съоръжения за пречистване на вода, компоненти на мостове, външни основи и някои вкопани конструкции.
Арматурният прът се проверява преди поцинковане, за да се потвърди неговият клас стомана, диаметър и състояние на повърхността. Подготовката на повърхността след това премахва маслото, котления камък и други замърсители, така че цинкът да може правилно да се свърже със стоманата.
След декапиране и обработка с флюс арматурното желязо се потапя в разтопен цинк при приблизително 450°C. Цинкът реагира със стоманената повърхност, за да образува металургично свързано поцинковано покритие. След изтеглянето излишъкът от цинк се контролира, последвано от охлаждане, пасивиране и крайна проверка.
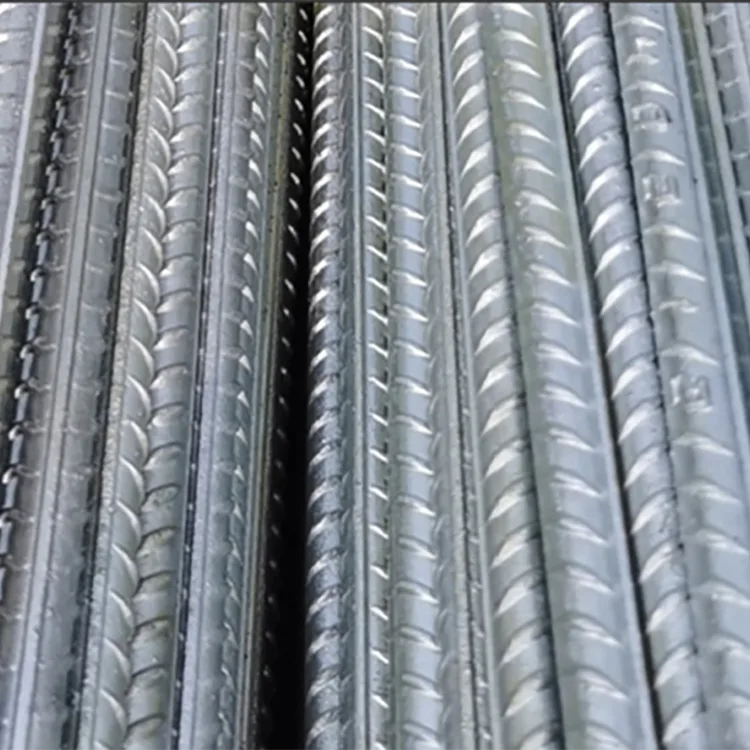
Особено внимание се обръща на ребрата и вдлъбнатините на деформирания прът. Завършеният профил трябва да остане ясно дефиниран, тъй като ребрата допринасят за механичното свързване между армировката и бетона.
Изборът трябва да следва структурния дизайн, а не изискването за поцинковане.
HRB400 / HRB400E е подходящ за много конвенционални стоманобетонни конструкции, фундаменти на оборудване, енергийна инфраструктура и общи проекти за защита от корозия. Когато е посочено сеизмично представяне, трябва да се избере E-клас, когато се изисква от проекта на проекта и приложимия стандарт.
HRB500 / HRB500E осигурява по-високо ниво на якост на провлачване и е по-подходящ за проекти с по-високо търсене на армировка, по-тежки структурни натоварвания или проекти, при които армировката с по-висока якост може да помогне за оптимизиране на количествата армировка.
За крайбрежна тежкотоварна инфраструктура, големи проекти за възобновяема енергия и основни конструкции за защита от корозия, HRB500E може да се има предвид, когато е посочено в структурния проект.
Диаметърът трябва да се определи от графика за армиране, изискванията за натоварване, размерите на бетонния елемент и правилата за детайлизиране.
|
Диаметър |
Типична употреба |
|
Φ6–Φ12 mm |
Лека армировка, вторични елементи, стремена и по-малки компоненти |
|
Φ14–Φ25 mm |
Основна армировка за греди, колони, фундаменти и бази за съоръжения |
|
Φ28–Φ40 mm |
Големи основи, тежки конструкции, мостове и основна инфраструктура |
Тези диапазони са по-скоро референции за обществени поръчки, отколкото заместители на структурни изчисления. По-голяма греда не е автоматично по-добра, ако не съответства на необходимото разстояние между армировката, бетонното покритие и детайлите на свързване.
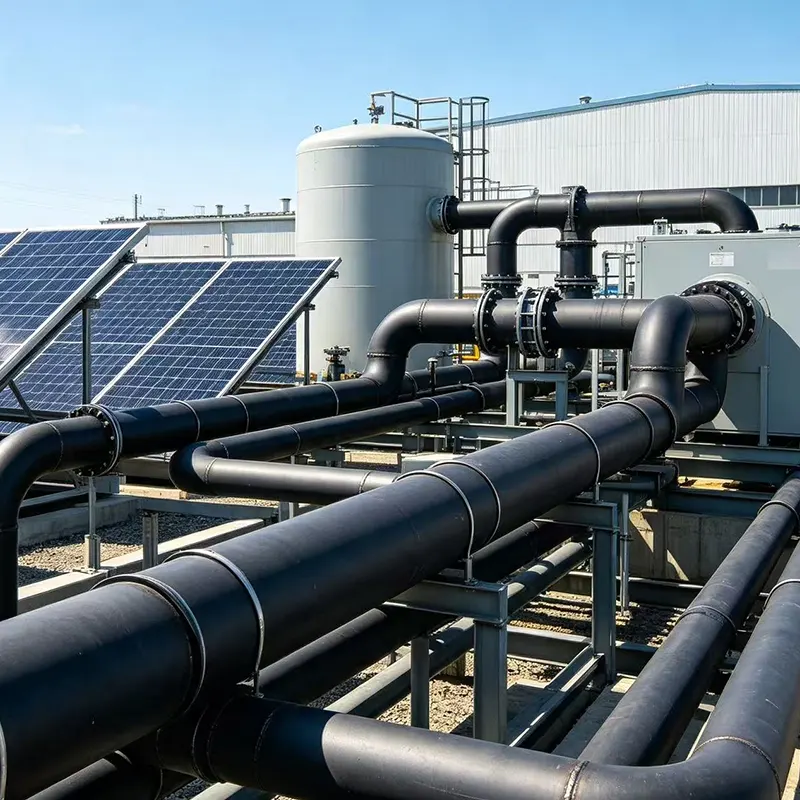
Поцинкованата арматура може да се използва в основите на вятърни турбини, основите на подстанции, фотоволтаичната инфраструктура и други проекти за захранване на открито, където армировката може да бъде изложена на влага и почвени условия.
Пречиствателните станции, резервоарите за вода, дренажните конструкции, каналите, подпорните конструкции и други бетонови конструкции, свързани с водата, могат да изискват допълнителна защита от корозия на армировката.
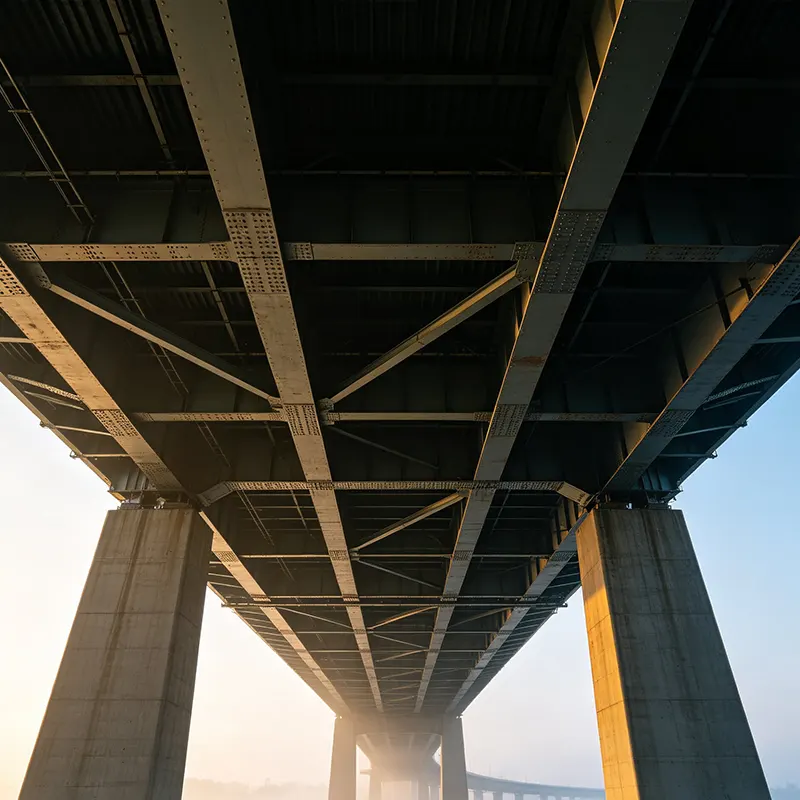
Морски и крайбрежни сгради, пристанища, мостове, морски стени и други структури, изложени на хлорид, са обичайни приложения, при които корозията на вградената армировка може да се превърне в проблем за дългосрочна поддръжка.
Основите на оборудването, основите на билбордове, основите на окачени стени и основите на външните стоманени конструкции могат да използват галванизирана армировка, когато излагането на влага и почва оправдава допълнителната защита.
Подземните комунални коридори, вкопаните в земята фундаменти на оборудването и други бетонни конструкции под класа могат да определят поцинкована арматура, когато почвените условия и проектът на проекта идентифицират корозията на армировката като риск.
Поцинкованата арматура може да се реже и огъва според проекта на армировката. Производството обаче трябва да се планира с оглед на цинковото покритие.
Когато рязането излага гола стомана, зоната на рязане трябва да бъде проверена и поправена с подходящо покритие, богато на цинк, когато това се изисква от спецификацията на проекта.
Заваряването също засяга локално поцинкования слой. Цинкът трябва да бъде отстранен от зоната на заваряване, както се изисква от процедурата за заваряване, и засегнатата зона трябва да получи подходящ ремонт за защита от корозия след заваряване и охлаждане.
Поради тази причина, когато даден проект изисква обширна предварителна изработка, е полезно да се потвърди графикът за огъване, рязане и заваряване преди поцинковане, вместо да се третира цялата обработка като операция след поцинковане.
Поцинковането не премахва ребрата от армировъчната греда. Геометрията на ребрата остава достъпна за механично свързване с бетон.
За конкретен структурен проект, обаче, връзката и закрепването трябва да бъдат оценени според приложимия стандарт за проектиране на бетон, диаметър на пръта, якост на бетона, покритие, дължина на разработка и метод на изграждане. Поцинкованото състояние трябва да бъде включено в спецификацията на проекта, вместо да се приема, че всеки бетонен детайл е автоматично идентичен с непокритата армировка.
Може да се посочи стандартно поцинковано покритие от ≥85 μm за общи изисквания за защита от корозия. Когато проектът има по-силно излагане на солени пръски, влага или корозивни условия, може да се обсъди по-дебело покритие до 275 μm.
Изискването за покритие трябва да бъде съгласувано преди производството, тъй като необходимото ниво на цинк влияе върху процеса на поцинковане, критериите за инспекция и цената на проекта.
За крайбрежни, морски или химически агресивни среди, дебелината на цинка трябва да се разглежда заедно с бетонното покритие, качеството на бетона, контрола на пукнатините, дренажа и цялостния дизайн за защита от корозия.
Проверката на качеството започва с основната арматура. Степента на стомана, диаметърът, състоянието на повърхността и механичните свойства се проверяват спрямо спецификацията за закупуване.
След поцинковане, готовите пръти се проверяват за непрекъснатост на покритието, състояние на повърхността, видими дефекти и дебелина на цинковото покритие. Профилът на ребрата и размерите на пръта също се проверяват, тъй като прекомерното натрупване на цинк не трябва да пречи на нормалната работа или конструкция.
За експортни и инженерингови поръчки могат да бъдат доставени сертификати за фабрични материали, записи от инспекции за поцинковане, опаковъчна документация и други договорени документи за качество. Може да се организира и проверка от трета страна, когато се изисква от проекта.
Проект за електрическа инфраструктура избра горещо поцинкована арматура HRB400E за основи на вятърни турбини, конструкции на подстанции, спомагателна армировка за конструкция, свързана със заземяване, и вградени носещи компоненти.
Изборът се основава на необходимостта от комбиниране на изискванията за сеизмична армировка с допълнителна защита от корозия при външни условия, включващи дъжд, контакт с почвата и дългосрочно излагане на околната среда. Поцинкованата повърхност осигури допълнителна защита, докато оребрената греда поддържа необходимата конфигурация на армировката.

Черната арматура остава подходяща за много конвенционални стоманобетонни проекти, където бетонната система и условията на експозиция осигуряват достатъчна защита от корозия.
Поцинкованата арматура има по-висока първоначална цена на материала поради допълнителния процес на поцинковане. Стойността му става по-очевидна, когато корозията на армировката би създала значителни трудности при ремонта или разходи за жизнения цикъл.
Поради това за обществени поръчки сравнението трябва да включва класа на експозиция, очаквания експлоатационен период, бетонния дизайн, достъпа за поддръжка и последствията от корозията на армировката, вместо да сравнява само цената на тон.
|
Изискване |
Подробности |
|
Клас стомана |
HRB400 / HRB400E / HRB500 / HRB500E |
|
Диаметър |
Φ6–Φ40 mm или специфичен за проекта |
|
Дължина |
9 m / 12 m стандартно или 6–15 m персонализирано |
|
Цинково покритие |
≥85 μm стандартна или по-дебела спецификация |
|
Количество |
Разбивка по общ тонаж и диаметър |
|
Обработка |
Рязане, огъване, резбоване или други изисквания |
|
Приложение |
Крайбрежни, заровени, водни, електрически, фотоволтаични, мостови, фундаментни и др. |
|
инспекция |
Фабрична проверка, сертификат за материал, проверка на покритие или проверка от трета страна |
Процесът на поцинковане е основно обработка за повърхностна защита. Готовата арматура все още трябва да отговаря на определените механични изисквания за своя клас стомана. Механичните свойства трябва да бъдат проверени чрез приложимата проверка на материала и изискванията на проекта.
да Деформираните ребра остават върху щангата и осигуряват механична връзка с бетона. Специфичните за проекта изисквания за закрепване и развитие трябва да следват приложимия стандарт за структурно проектиране.
Да, но заваряването засяга цинковото покритие около заваръчния шев. Процедурата на заваряване трябва да отчита поцинкованата повърхност, а повредената цинкова защита трябва да се поправи след заваряването.
Може да се огъне, когато операцията по огъване е съвместима с класа, диаметъра и изискванията на проекта. За обширно производство е за предпочитане да потвърдите графика на огъване преди поцинковане и да проверите покритието след огъване.
Не е задължително. Крайбрежната и морска експозиция може да изисква по-висока спецификация на цинка. Може да се обсъди покритие до 275 μm, заедно с бетонно покритие и цялостния дизайн на проекта за контрол на корозията.
Основната разлика е определеното ниво на якост. HRB400E има ниво на граница на провлачване от поне 400 MPa, докато HRB500E има ниво на граница на провлачане от най-малко 500 MPa. Обозначението E е свързано с допълнителни изисквания, свързани със сеизмичните приложения.
да Стандартните дължини са 9 m и 12 m, докато фиксираните дължини от 6–15 m могат да бъдат обсъдени според графика на проекта и транспортните изисквания.
Сертификати за материали, записи за проверка на продукта, документация за проверка на поцинковане, опаковъчни списъци и други съгласувани експортни или проектни документи могат да бъдат изготвени в съответствие със спецификацията за покупка.
Адрес
Вторичен артериален път № 2-1, зона за разширяване на индустриалната зона Daqiuzhuang, област Jinghai, Тиендзин, Китай
Тел
електронна поща