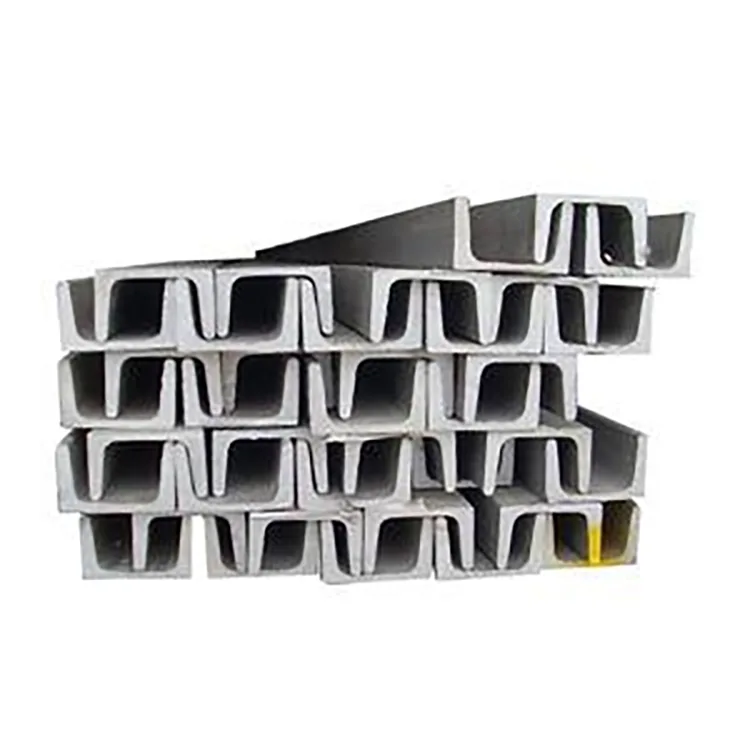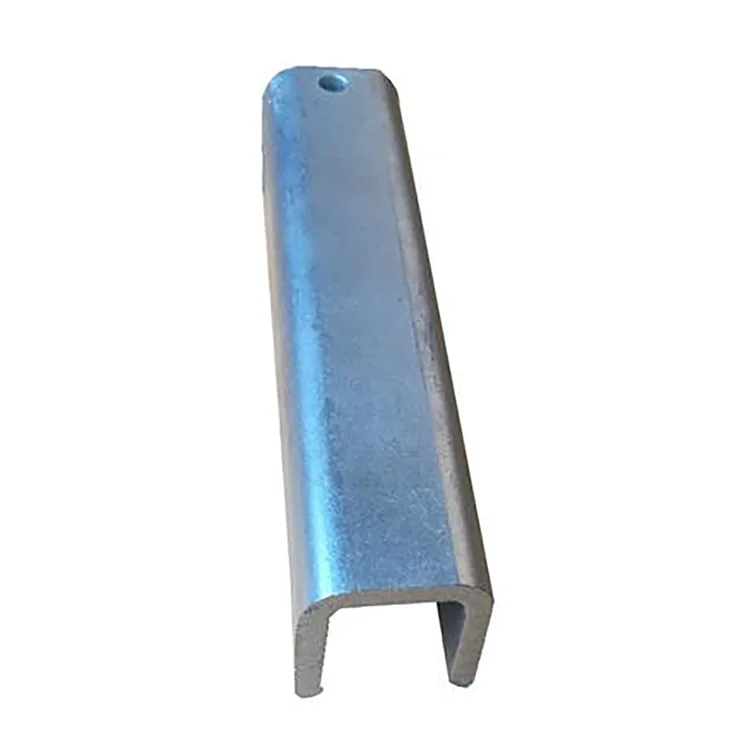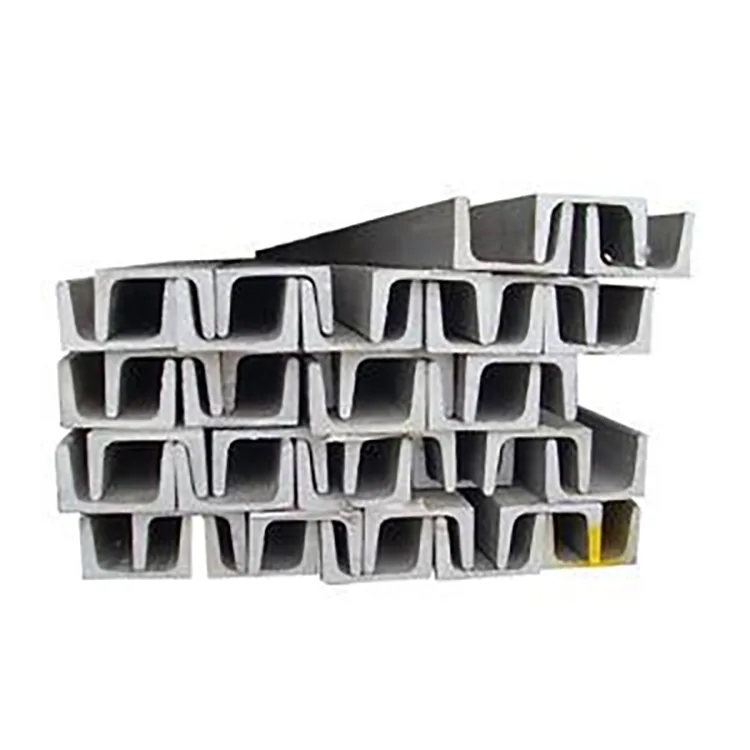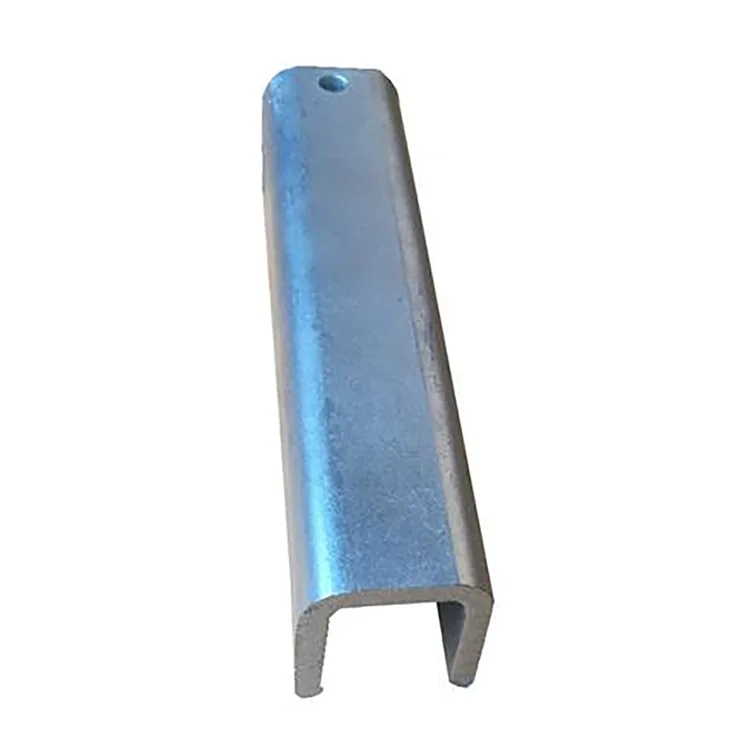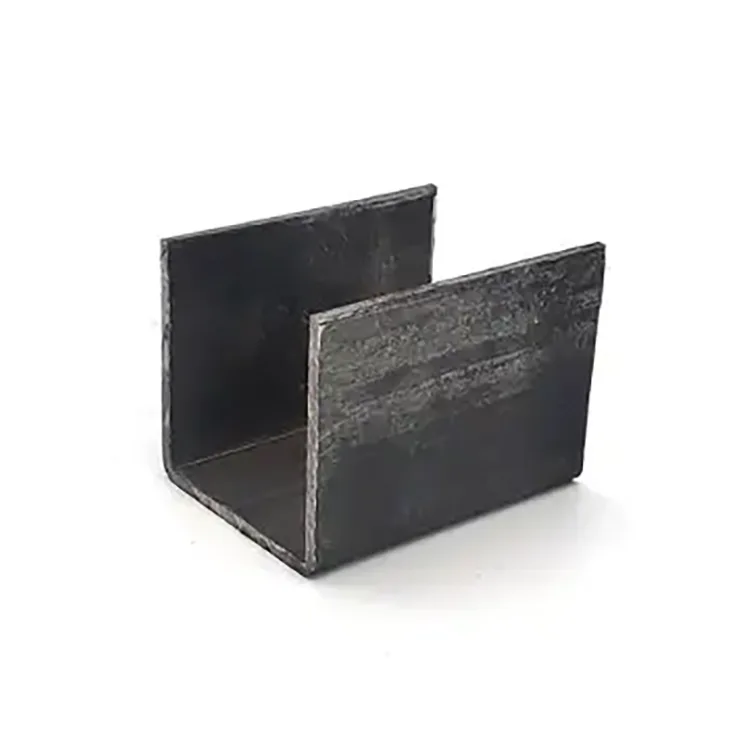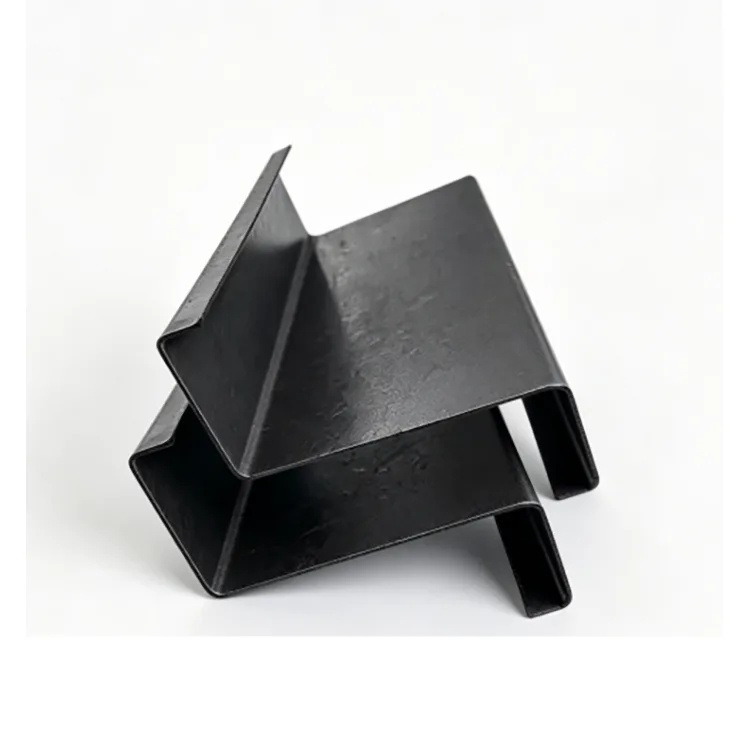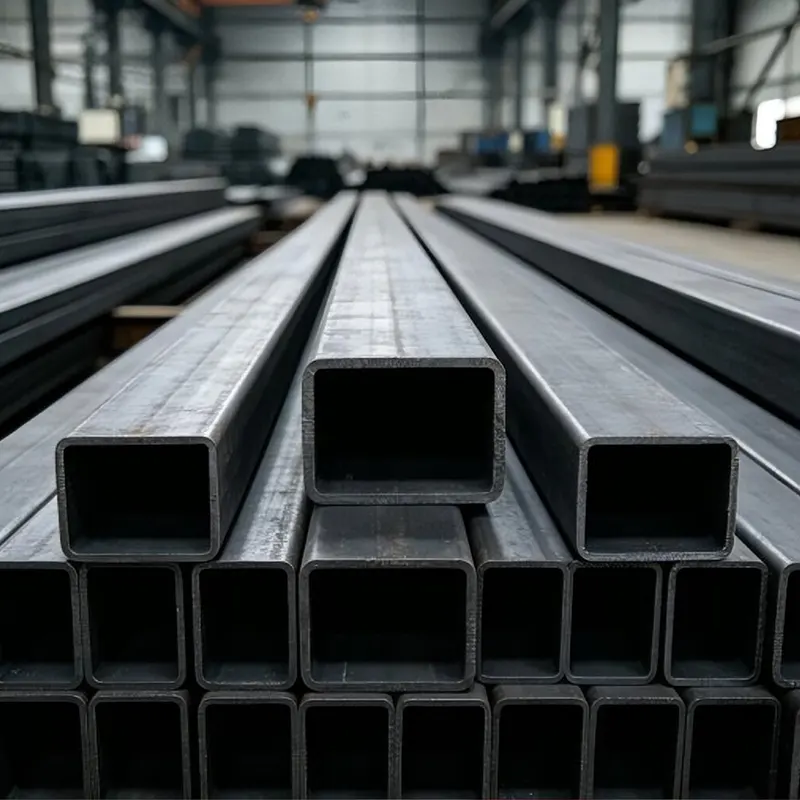
Галванизираният U-канал се избира, когато даден проект се нуждае от отворена стоманена секция за фиксиране, позициониране или поддържане на компоненти на открито, а не от затворена тръба или конвенционална C/Z греда.
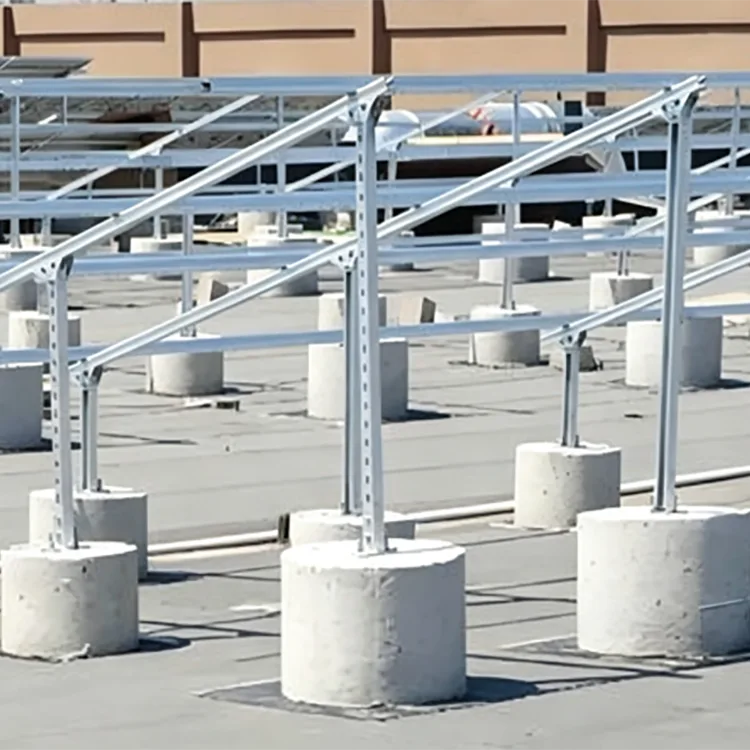
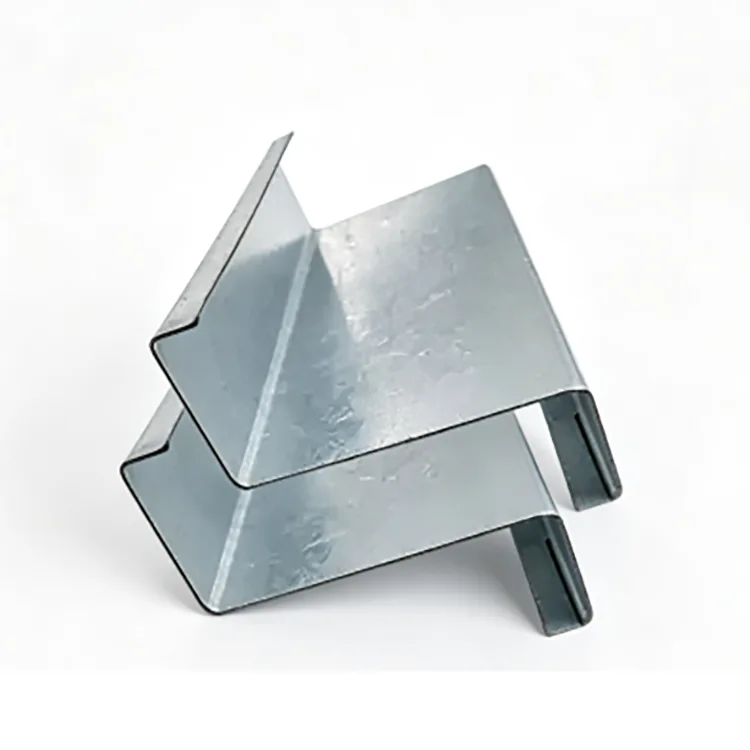
U-образната секция създава непрекъсната основа и странични фланци за болтове, затягане и свързване. Обикновено се използва за основи на оборудването, тръбни опори, фотоволтаични конструкции, външни рамки, вградени опори и общински инсталации.
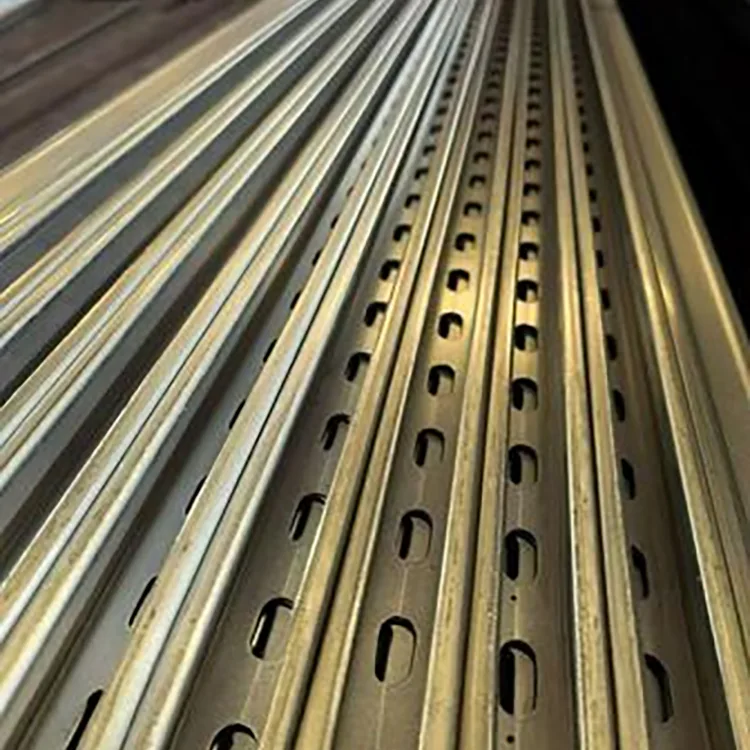
Последователността на производство е важна. Стоманената лента първо се оформя на руло в необходимия U профил, последвано от рязане и щанцоване. След това завършената секция е предварително химически обработена и горещо поцинкована. Този подход избягва огъването на поцинкована лента в крайната форма и осигурява цинкова защита на формирания участък, включително вътрешността на U канала.
За проекти на открито правилната комбинация не е просто „по-дебел цинк = по-добър“. Размерът на сечението, марката стомана, дебелината на стената, структурното натоварване, околната среда на експозиция и очакваният експлоатационен период трябва да се разглеждат заедно.


Основното предимство на U канала е неговата отворена геометрия.
Долната секция осигурява непрекъсната опорна повърхност, докато двата странични фланеца могат да се използват за болтови връзки, скоби, скоби и позициониращи компоненти. Това го прави полезен, когато монтажниците се нуждаят от достъп до връзката от отворената страна.
В сравнение с C или Z секция, U каналът обикновено е по-удобен за основи на оборудването, тръбни опори и конструкции за позициониране. C и Z секциите се избират по-често според тяхното структурно поведение като греди или рамкиращи елементи.
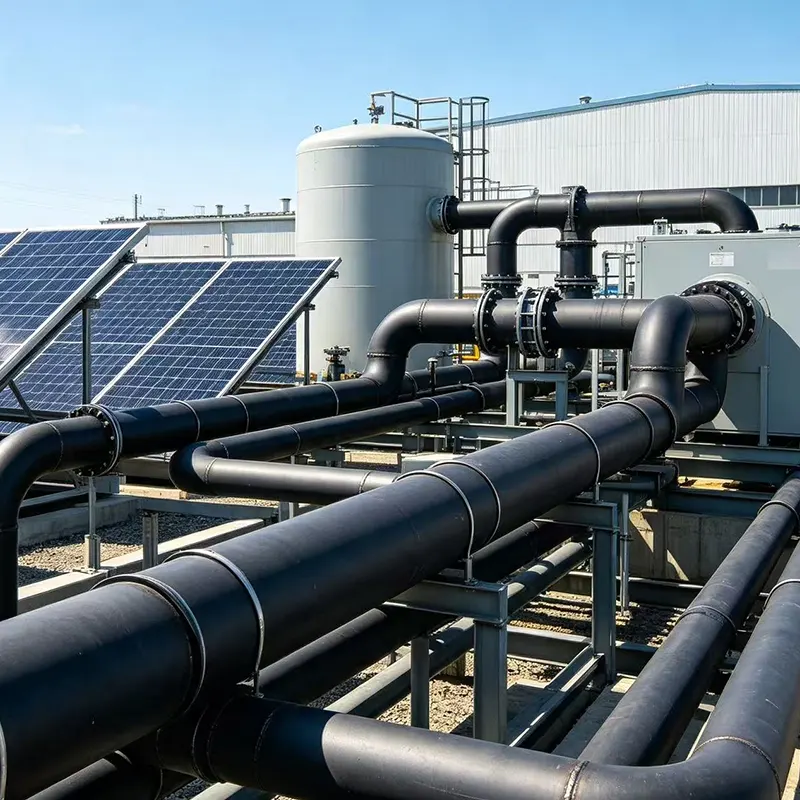
За проект, включващ фотоволтаично оборудване, външни тръбопроводи или опори за машини, U-образната секция може следователно да намали необходимостта от допълнителни изработени скоби.
|
Елемент |
Спецификация |
|
Продукт |
Поцинкован U-образен канал |
|
Основен материал |
Q235B, Q355B студено формована стомана |
|
Производство |
Валцоване + горещо поцинковане |
|
Раздел |
U80–U300 |
|
Дебелина на стената |
0,8–3,0 мм |
|
Стандартно цинково покритие |
85 μm+ |
|
Опция със средна корозия |
120–180 μm |
|
Опция за тежка корозия |
200–275 μm |
|
Повърхност |
Равномерно сребристо-сиво галванизирано покритие |
|
Стандартен |
GB/T 6728-2025; EN ISO 1461 |
|
Обработка |
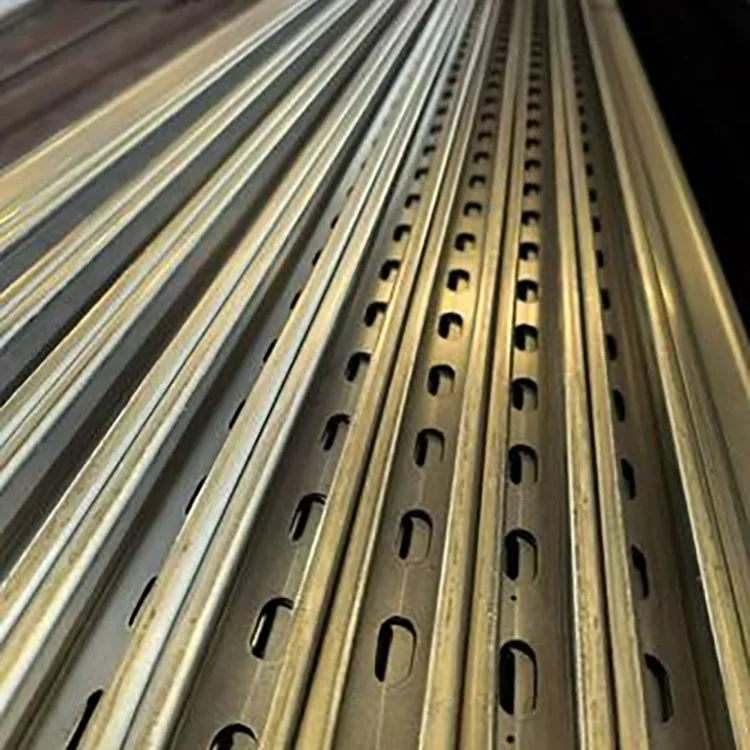
Рязане, щанцоване, рязане на ъгли, производство с фиксирана дължина и други персонализирани операции |
|
Персонализиране |
Нестандартно сечение, дебелина на стената, дължина и разположение на отворите |
За този тип продукт, формоването и по-голямата част от производството трябва да бъдат завършени преди горещо поцинковане.
Маршрутът на производство е:
Проверка на стоманени ленти → Изравняване → Формиране на U-профил → CNC рязане → Щанцоване и обработка на ъгли → Изправяне → Обезмасляване → Декапиране → Флюсиране → Сушене → Горещо поцинковане → Охлаждане/пасивиране → Инспекция на цинк → Крайна проверка → Опаковка
Тази последователност позволява на производителя да контролира окончателните размери на U-образното сечение преди поцинковане.
Това също така означава, че дупките, ъглите и вътрешността на формования профил се третират като част от завършената секция, вместо да се разчита на покритие, което трябва да издържи на следващите операции на формоване.
След поцинковане трябва да се избягва ненужно огъване или тежко формоване. Ако материалът трябва да се заварява или реже на работното място, повредената цинкова зона трябва да се почисти и поправи с подходящо покритие, богато на цинк.
Цинковото покритие трябва да съответства на действителната среда на корозия.
85 μm+ е подходяща като начална спецификация за обикновени приложения на открито във вътрешни райони, където експозицията е сравнително умерена.
За 120–180 μm покритието може да се счита за влажни фабрики, селскостопански и животновъдни съоръжения, крайречни инсталации и други места с по-устойчива влага.
За 200–275 μm, по-тежкото покритие е предназначено за проекти с по-силно излагане на корозия, като крайбрежни зони, пристанища, химически съоръжения и среди с отпадни води. Точното изискване за покритие все още трябва да бъде потвърдено спрямо проектната категория на корозия и приложимата спецификация.
По-дебелият цинков слой не компенсира по-малкия стоманен профил. Защитата от корозия и структурният дизайн трябва да се оценяват отделно.
Степента на стоманата трябва да следва структурното натоварване, а не изискването за цинк.
Q235B е практичен избор за общи опори за оборудване, външни скоби, тръбни опори, фотоволтаични спомагателни структури и общи общински приложения.
Q355B е по-подходящ за приложения с по-голямо натоварване, като големи бази на оборудването, по-тежки носещи конструкции, условия на силен вятър или сняг и проекти, при които структурният дизайн изисква стомана с по-висока якост.
За доставената продуктова гама, Q355B е описан като осигуряващ приблизително 30% по-висока товароносимост при същия размер на сечението при приложими проектни условия. Това трябва да се третира като сравнение на проект/дизайн, а не като правило за универсална замяна; крайният участък трябва да се провери спрямо инженерното натоварване.
Гамата U80–U300 позволява секцията да бъде съобразена с различни опорни натоварвания.
U80–U120 може да се използва за опори за леки тръби, скоби за малко оборудване, компоненти за позициониране и вторични парникови структури.
U140–U200 обхваща много основни приложения за поддържане на открито, включително фотоволтаични спомагателни структури, бази за оборудване и общински инсталации.
U220–U300 е по-подходящ за бази с по-тежко оборудване, по-големи поддържащи конструкции и проекти, изискващи по-голям капацитет на секциите.
1,2–1,4 mm: леки скоби, позициониращи елементи и неосновни опорни приложения
1,5–2,0 mm: общ диапазон за външни носещи конструкции и основи на оборудването
2,2–3,0 mm: по-тежки товари, големи опори, зони със силен вятър/сняг и приложения, изискващи по-голяма устойчивост на деформация
Крайната дебелина трябва да се изчисли от действителния обхват, метода на свързване и приложеното натоварване.
Галванизираните U-образни профили могат да се използват за основи на оборудването, фиксиращи елементи, позициониращи конструкции и спомагателни опори във външни инсталации за възобновяема енергия. Когато даден проект има 25-годишно изискване за проектиране, цинковото покритие трябва да бъде избрано според действителното излагане на околната среда, вместо да се определя едно и също покритие за всяко място.
Соленият спрей и постоянната влага ускоряват корозията върху откритата стомана. U-образните поцинковани профили с по-тежко покритие могат да се използват за опори за външно оборудване, вградени основи и фиксиращи конструкции, където геометрията на профилите е подходяща.
Вентилационните системи, тръбопроводите, опорите на оборудването и парниковите структури могат да бъдат изложени на висока влажност и атмосфера, съдържаща амоняк. Поцинкованата стомана осигурява по-добра защита от корозия в сравнение с незащитената черна стомана при тези условия.
Опорите за оборудване, конструкциите за фиксиране на тръбите и външните рамки могат да се възползват от горещо поцинковане, когато околната среда е съвместима с поцинкована стомана. За силно агресивно химическо излагане, пълната система за защита от корозия трябва да бъде специфицирана според химическата среда.
Приложенията включват основи за парапети, опори, свързани с осветлението, конструкции за фиксиране на пътно оборудване, ландшафтни рамки и други външни стоманени компоненти.
Може да се използва за открити тръбопроводи, опори за оборудване, външни фиксиращи конструкции и опори за комунални услуги около промишлени предприятия.
За проект за поддържане на оборудване на открито на приблизително 2 км от бреговата линия, Q355B поцинкован U профил с 220 μm цинково покритие беше избран за опори на оборудване и вградени основи. По-тежкото покритие беше специфицирано поради излагането на солен спрей, докато стоманата с по-висока якост беше използвана за изискването за структурно натоварване. U-профилът също опрости позиционирането на оборудването и болтовите връзки.
Голямо съоръжение за свине и птици изискваше устойчиви на корозия опорни елементи за оборудване и тръбопроводи в среда с висока влажност и излагане на амоняк. Q235B галванизирани U-образни профили бяха използвани за носещи конструкции и фиксиращи елементи. Отвореният профил позволява удобен монтаж и настройка, докато поцинкованата повърхност намалява необходимостта от многократно третиране срещу корозия.
U каналът не трябва автоматично да заменя всяка друга стоманена секция.
За покривни греди C или Z профили могат да осигурят по-подходяща структурна конфигурация.
За затворени конструктивни елементи, където устойчивостта на усукване, затворената геометрия или външен вид са важни, квадратните или правоъгълни кухи секции могат да бъдат за предпочитане.
За сухи вътрешни приложения студеноформованият U канал без покритие може да бъде по-икономичен, ако не се изисква защита от корозия.
За силно агресивни химически среди само горещото поцинковане може да не осигури необходимата защита. Химическата среда, концентрацията, температурата и времето на експозиция трябва да бъдат прегледани преди избора на материал.
Основната U-образна геометрия може да остане същата, но условията на приложение са различни.
|
Фактор |
Черен U канал |
Поцинкован U-образен канал |
|
Повърхност |
Стомана без покритие |
Горещо цинково покритие |
|
Суха употреба на закрито |
Подходящо |
Обикновено ненужни |
|
Експозиция на открито |
Изисква допълнително покритие/поддръжка |
По-подходящо |
|
Влажна среда |
По-висок риск от корозия |
Подобрена защита от корозия |
|
Крайбрежно използване |
Изисква подходяща система против корозия |
Може да се посочи тежко цинково покритие |
|
Първоначална цена |
По-ниска |
По-високо |
|
Поддръжка |
Може да изисква пребоядисване |
По-ниска рутинна поддръжка на покритието |
Инспекцията трябва да обхваща както стоманената секция, така и качеството на поцинковане.
Преди поцинковане U-профилът се проверява за размери на сечението, праволинейност, усукване, позиция на отвора и точност на рязане. Това е важно, тъй като цинковото покритие не коригира проблемите с размерите, възникнали по време на формоването на руло.
След поцинковане инспекторите проверяват повърхността за оголени участъци, прекомерно натрупване на цинк, лющене, напукване и други видими дефекти. Дебелината на цинковото покритие може да бъде измерена според договорения метод за проверка.
За проектни поръчки могат да бъдат доставени сертификати за материали, записи за проверка на размерите, резултати от проверка на цинково покритие и друга документация за качество според изискванията на купувача.
U каналът може да бъде доставен като стандартен прав профил или обработен преди поцинковане.
Типичните персонализирани операции включват рязане с фиксирана дължина, щанцоване, рязане на ъгли, позициониране на отвори и производство на нестандартни профили. Завършването на тези операции преди поцинковане помага да се запазят обработените зони защитени от крайното цинково покритие.
За по-големи проекти купувачите трябва да предоставят чертежа на сечението заедно с модела на отвора, необходимата дължина, клас стомана, дебелина на стената и корозионна среда. Това позволява на производителя да цитира завършената спецификация, а не само необработения U-образен профил.
Преди да направите поръчка, потвърдете следните точки:
Размер на сечението 1.U: U80–U300 или специфичен за проекта размер.
2. Клас стомана: Q235B или Q355B.
3. Дебелина на стената: въз основа на структурно натоварване и обхват.
4. Цинково покритие: 85 μm+, 120–180 μm или 200–275 μm според експозицията.
5. Модел на отвора: диаметър, разстояние и позиция, ако е необходимо предварително пробиване.
6. Дължина: стандартна или специфична за проекта фиксирана дължина.
7. Приложим стандарт: текуща спецификация на проекта и изискван стандарт за поцинковане.
8. Документи за проверка: сертификат за материал, проверка на размерите и доклад за цинково покритие, когато се изисква.
Тази информация е достатъчна, за да се избегне най-често срещаната грешка при закупуване: сравняване на поцинковани U-образни профили само по цена на тон, като се игнорират марката стомана, дебелината на стената и цинковото покритие.
да Продуктът първо се оформя и след това се поцинкова горещо, така че U-образната секция се поцинкова като завършен профил. Действителното покритие на покритието трябва да бъде проверено в съответствие с договорените изисквания за проверка.
Избягва механичното оформяне на готово цинково покритие в крайна U-образна форма. Операциите по рязане, щанцоване и основни операции по формоване могат да бъдат завършени преди поцинковане, последвано от окончателна обработка за защита от корозия.
Цинковото покритие около заваръчния шев се влияе от заваръчната топлина. След заваряване мястото трябва да се почисти и ремонтира с подходящо покритие, богато на цинк.
Може да се използва, когато секцията и корозионната система отговарят на изискванията на проекта. За крайбрежни или силно корозивни обекти трябва да се обмисли по-тежко цинково покритие и евентуално допълнителна защитна система.
Нито една степен не е универсално по-добра. Q235B е подходящ за много конструкции с нормално натоварване, докато Q355B се избира, когато се изисква по-висока здравина на конструкцията. Оценката трябва да следва инженерното изчисление.
U каналът обикновено се използва за основи, фиксиране, позициониране и поддържащи конструкции, където неговият отворен профил е удобен за връзки. C каналът се използва по-често като структурна рамка или секция на греди. Правилният избор зависи от пътя на натоварване и дизайна на връзката.
да Нестандартните размери на секциите, дебелините на стените, дължините и шаблоните на отворите могат да бъдат обсъдени въз основа на чертежи и изисквания на проекта.
Да, при условие че цинковото покритие и структурната спецификация са избрани за действителната среда на корозия. За силно излагане на солен спрей може да се обмисли по-тежко покритие като 200–275 μm заедно с изискванията на проекта за защита от корозия.
Адрес
Вторичен артериален път № 2-1, зона за разширяване на индустриалната зона Daqiuzhuang, област Jinghai, Тиендзин, Китай
Тел
електронна поща